
Prelucrarea pe maşini de ştanțat CNC a tablelor de inox, a materialelor moi gen aluminiu sau a tablelor zincate ce nu vor fi vopsite ulterior, ridică o problemă foarte des întâlnită: apariţia zgârieturilor nedorite pe tablă. Aceste imperfecțiuni nu numai că pot compromite estetica produsului finit, dar pot încălca şi standardele de calitate impuse. Principiul de funcţionare a maşinilor de ştanțat CNC (scula este fixă ca poziţie şi tabla se mută între poanson şi matriţă) este un factor favorizant al problemei.
Zgârieturile pe tablă la ştanţarea pe maşini CNC pot apare din cauze ce ţin de maşină şi cauze ce ţin de scule. Zgârieturile ce au cauze legate de maşina nu fac subiectul acestui articol, acestea pot fi reduse prin folosirea meselor cu perii, prin plasarea matriţelor forming (mai înalte) la mașinile Thick Turret în staţiile dedicate (dacă maşina dispune de astfel de staţii), utilizarea opțiunilor gen ,,Active Die” de la Trumpf® etc. În acest material vom descrie câteva metode uzuale de a evita zgârieturile prin alegeri ce ţin de scule.
1. Pentru zgârieturile apărute pe partea inferioară a tablelor, motivul este în cele mai multe cazuri legat de frecarea tablei pe matriţă în timpul procesului de ștanțare. O soluţie eficientă de rezolvare a acestei probleme este folosirea matriţelor echipate cu perii anti-zgâriere (figura 1). Aceste perii pot fi fie integrate în mod permanent în matriță, fie detașabile, pentru a permite înlocuirea lor în caz de uzură. Există multe variante de matriţe sau port-matriţe cu perii incluse. Sistemele cu perii sunt disponibile atât pentru matriţele standard cât şi pentru cele de tăiere sau pentru matriţele de la sculele multitool.
O altă soluţie folosită în special la matriţele forming (de regulă mai înalte) este construcţia suprafeţelor matriţelor aflate în contact cu tabla (,,capacul” matriţei) dintr-un material special pe care tabla alunecă foarte uşor. Astfel de materiale (cum ar fi soluţiile Wilson Tool Optilube şi Optiglide) au excelente proprietăţi de fricţiune. Optiglide® este de exemplu un bronz fosforos ce permite o alunecare extrem de uşoară a tablei pe matriţă, iar absenţa nichelului în compoziţie reduce orice risc de abraziune la suprafeţele de contact şi riscul apariţiei urmelor pe tablă.
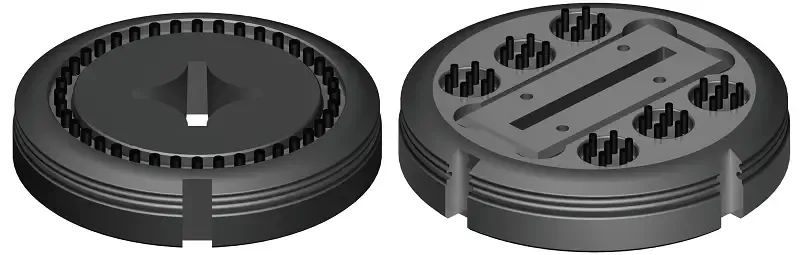
- FIGURA 1. Matriţe cu perii anti-zgâriere.
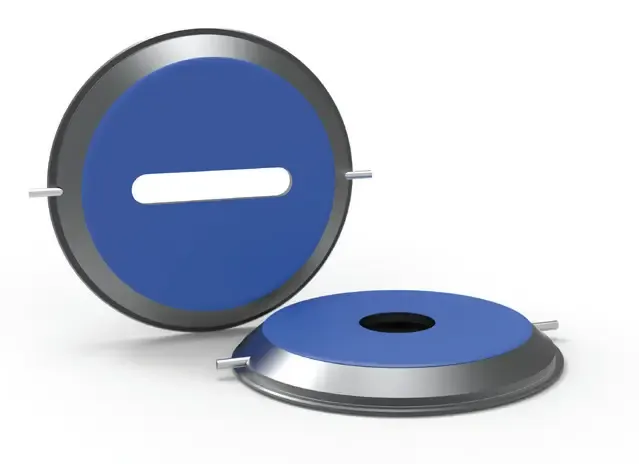
- FIGURA 2. Strippere metalice cu strat de poliamidă.
2. Zgârieturile pe partea superioară a tablei provin în special de la stripperele metalice (plăcile de apăsare ale sculelor). Soluţia cea mai simplă este de a comanda aceste strippere direct din fabrică cu un strat turnat de poliamidă (figura 2), strat ce reduce mult urmele lăsate de stripper pe material. Wilson Tool oferă acestă opţiune pentru majoritatea tipurilor de stripper. Pentru stripperele deja existente, se pot folosi folii autoadezive protectoare ce se lipesc pe stripper (la Wilson Tool se numesc ,,Zip Mar”), astfel încât contactul să nu mai fie direct între piesă şi stripperul metalic. Dezavantajul este că durabilitatea foliilor autoadezive în acest caz este mai mică față de soluţia de a comanda stripperele de la început cu stratul protector de poliamidă (foliile sunt afectate în timp de uleiul folosit la ştanţare). Pentru maşinile tip Trumpf®, Pullmax®, Haco®, Euromac®, Boschert® (la folosirea sculelor Trumpf) o soluţie poate fi şi ştanţarea materialelor sensibile subţiri folosind strippere de uretan ataşate la poanson, în loc de strippere metalice (sistemul de scule Wilson 241 permite ataşarea uşoară de strippere urethan în loc de strippere metalice). Stripperele de uretan sunt furnizate în 5 mărimi, funcţie de mărimea poansonului, şi sunt recomandate pentru ştanţarea unei grosimi maxime de 2.0 mm (sau 1.5 mm la inox). Evident, dezavantajul acestor strippere de uretan faţă de stripperele metalice este dat de rezistenţa lor în timp, ele deteriorându-se relativ repede din cauza compresiunilor repetate şi a ule-iului de lubrifiere prezent pe poanson.
Pentru maşinile de ştanțat cu turelă (ce folosesc scule tip Thick-Turret), în momentul în care se prelucrează materiale moi gen aluminiu sau cupru, se recomandă folosirea de holdere (portscule) cu arcuri speciale mai ,,soft” ce reduc presiunea stripp-erului asupra materialului, diminuând astfel riscul de zgârietură. Problema este mai acută la staţiile mari (C, D...) şi la sculele forming. Există holdere (,,canistre”) special dedicate, ce au integrate arcuri mai moi şi care sunt indicate în aceste situaţii.
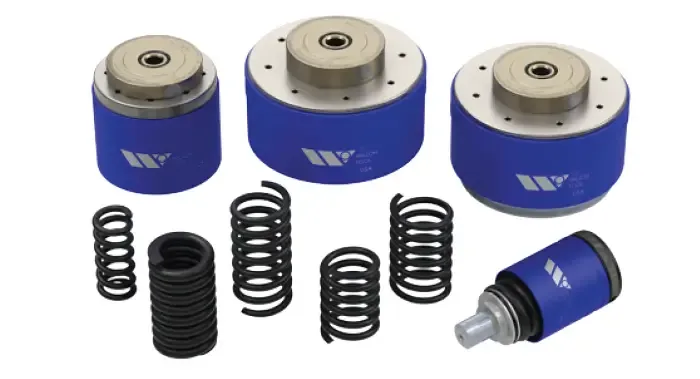
- FIGURA 3. Holdere speciale ce au arcuri mai moi.
Matriţele (părţile inferioare ale sculelor) pentru sculele forming (pentru maşinile care nu au staţii dedicate pentru aceste scule) sunt mai înalte şi ridică tabla în zona lor, favorizând apariţia zgârieturilor la mişcarea rapidă a tablei pe deasupra matriţei. La maşinile cu turelă (Thick-Turret), o soluţie de evitare a problemelor apărute este punerea în turela inferioară în staţiile A şi B adiacente sculei forming (dacă există staţii libere vecine) a unor ,,matriţe false” (figura 4), ce conţin un pachet de perii sau o bilă. Atunci când tabla vine în viteză spre matriţa de deformare ea este ridicată uşor în prelabil de către aceste ,,matriţe false” (pe bilă sau pe perii), evitându-se orice şoc sau zgârietură în momentul coliziunii cu matriţa forming înaltă.
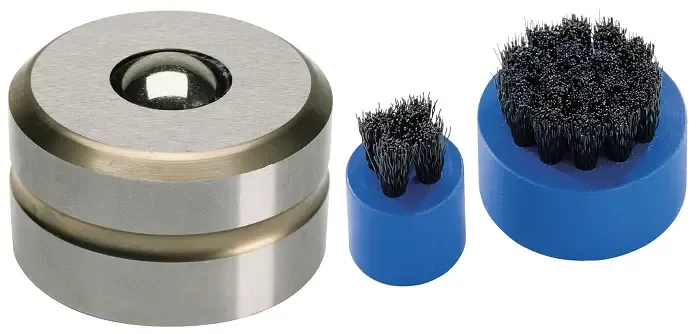
- FIGURA 4. Matriţe ,,false” puse în turelă lângă matrițele înalte.
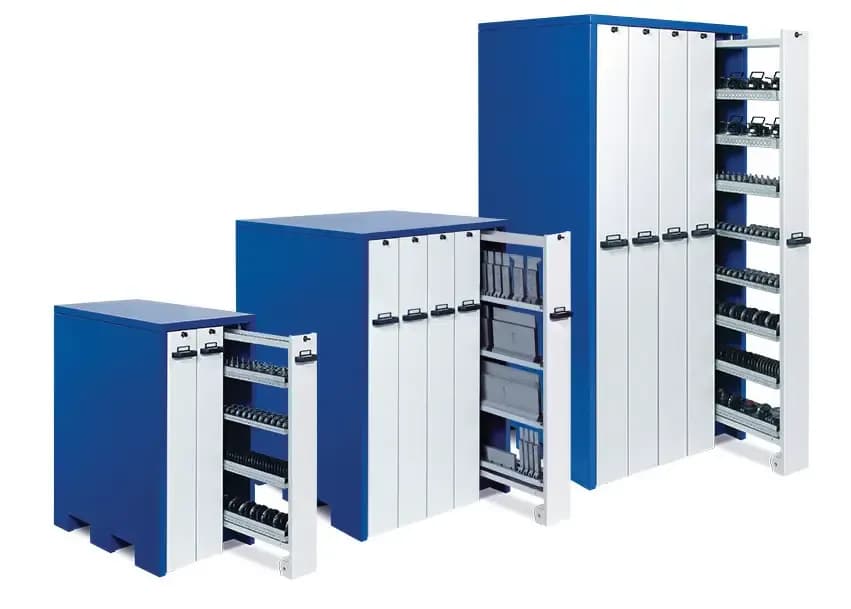
3. Un factor adesea neglijat care contribuie la apariția zgârieturilor este întreținerea și stocarea necorespunzătoare a sculelor. Poansoanele și matrițele ar trebui să fie curățate de orice impurități și lubrifiate înainte de depozitare, pentru a preveni marcarea materialului sensibil la utilizarea ulterioară. Pentru acest scop, se recomandă utilizarea dulapurilor dedicate pentru scule, care dispun de compartimente specializate pentru fiecare tip de sculă (figura 5).
Alte recomandări:
- Din faza de concepţie a reperelor de tablă, înălţimea deformărilor pe tablă se va proiecta cât este strict necesar. O sculă pentru o deformare înaltă (un emboss foarte înalt de exemplu etc) va avea o matriţă mai înaltă ce va favoriza apariţia zgârieturilor.
- În faza de programare și aranjare a pieselor pe tablă (nesting/croire), este important să amplasați deformările înalte cât mai departe de clemele care susțin și mișcă tabla (clampii maşinii). În zonele unde clemele sunt aproape, tabla este mai rigidă (nu se poare ridica uşor) și forța de apăsare pe matrițe este crescută, ceea ce poate duce la zgârieturi. Prin urmare, o planificare atentă poate preveni aceste imperfecțiuni.
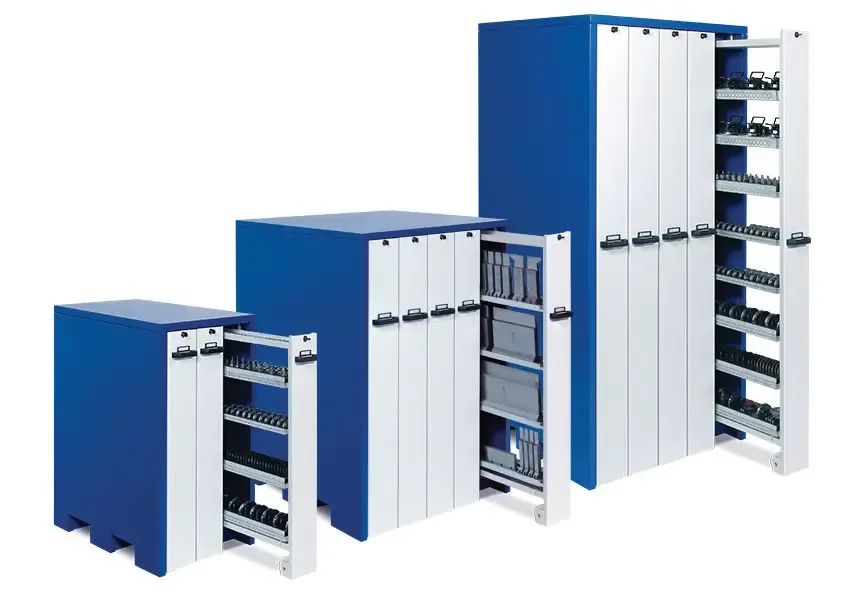
- FIGURA 5. Dulapuri Wilson Tool pentru scule
- Un alt pas recomandat este demagnetizarea sculelor după fiecare proces de ascuțire, utilizând dispozitive dedicate acestui proces. Acesta este un pas crucial pentru a preveni acumularea de așchii metalice mici pe poansoane și matrițe, care ar putea produce urme pe tabla sensibilă.
- Tabla de inox este indicat să se aprovizioneze doar cu folie de protecţie (70-120 μm), folie care să protejeze tabla pe parcursul ştanţării (şi de asemenea la îndoirea pe abkant unde apar urme datorită umerilor prismei). Există pe maşinile de ştanțat scule cu role speciale ce pot tăia folia doar pe suprafeţele unde ea este necesar a fi îndepărtată (unde se vor executa suduri etc) evitându-se astfel îndepărtarea completă a foliei.
Avem mulţi clienţi la care problema zgâriturilor pe piesele ştanţate a fost redusă foarte mult, de la o problemă critică la o problemă minimală în procesul de producţie, prin alegerea sculelor şi soluţiilor potrivite.
Mai multe informaţii des-pre acest subiect se pot găsi la link-ul https://www.sm-tech.ro/ masuri-anti-zgariere-la-masini-de-stantat-cnc/ (sau accesând de pe telefon codul QR alăturat).
SM TECH vă stă la dispoziţie cu scule dedicate și consultanţă pentru a reduce urmele lăsate pe piesele de tablă la ştanţare, şi pentru a creşte calitatea produselor dumneavoastră! Într-un număr viitor al revistei, vom detalia şi metodele de reducere a urmelor la îndoirea pe abkant, folosind folii dedicate, prisme cu umeri de urethan, prisme cu umeri rabatabili Rolla-V etc.













