Ce tipuri de materiale joacă un rol important în structura avionului și cum se prelucrează acestea din punct de vedere economic, explică Dirk Masur, Component Manager Aerospace la Walter.
Interviu cu Dirk Masur, Component Manager Aerospace la Walter
Joacă aliajele de aluminiu un rol important în construcția avioanelor la fel ca în trecut?
Aluminiul este o componentă de bază în ansamblul materialelor utilizate pentru avioanele moderne, chiar și cu creșterea utilizării materialelor din clasa bimetale, așa-numitele materiale compozite, acesta păstrându-și rolul din trecut. Un motiv, printre altele, este și pentru că dezvoltarea noilor aliaje din această clasă, cu proprietăţi îmbunătăţite, nu stă pe loc. Astfel, la ora actuală sunt în trend aliajele maleabile din aluminiu-litiu.
Aliajele aluminiu-litiu sunt mai ușoare decât alte aliaje de aluminiu și au un modul ridicat de elasticitate – proprietăţi importante pentru industria de avioane. Piesele din aceste materiale cu greutate mică se aseamănă adesea cu cele din titan. Aici, ca și acolo, există multe cavităţi de prelucrat – și prin urmare cantităţi mari de șpan de îndepărtat. Diferenţa cea mai mare: Așchierea aluminiului este o prelucrare HSC (High Speed Cutting). Nu se mai vorbește despre „dificil de prelucrat prin așchiere” sau „caracteristici reduse de așchiabilitate”. Dimpotrivă: valorile vitezei de așchiere Vc de peste 3000 m/min la freze nu sunt o raritate. Invers, viteze reduse de așchiere duc la formarea depunerilor pe tăiș – și astfel la o uzură mai rapidă vizibilă pe piesele prelucrate. La fel ca la prelucrarea titanului, și la aluminiu este necesar la operaţiile de frezare mult know-how și competenţă în elemente ce contribuie la prelucrarea lui, dacă se dorește dezvoltarea de procese rentabile și sigure. Și aici se aplică soluţii complete corelate și centralizate, cu scopul de a optimiza conceptele de aplicaţie dedicată pentru aluminiu.
Ce trebuie avut în vedere în principal pentru o prelucrare rentabilă?
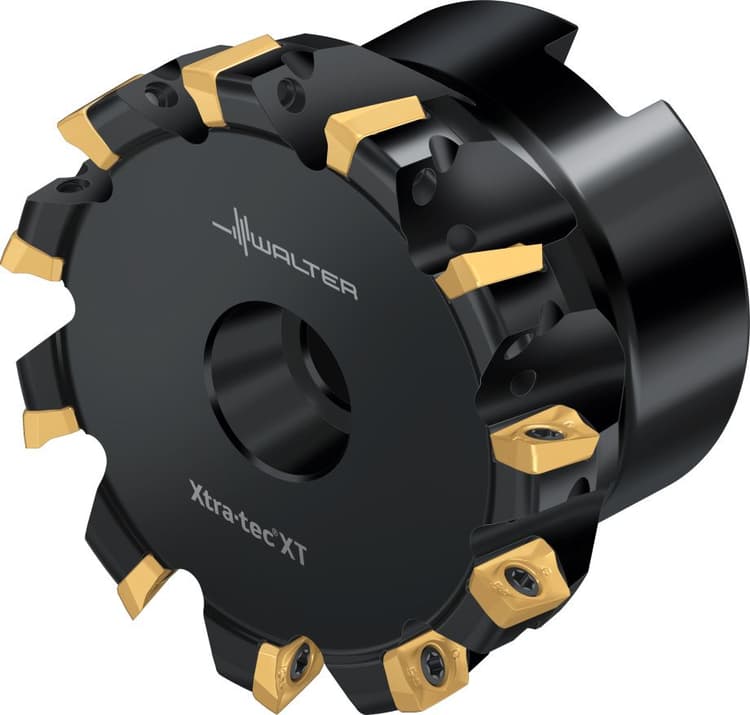
Mașinile moderne HSC pentru prelucrarea aluminiului sunt toate dotate cu arbori performanţi, care sunt disponibile cu puteri disponibile ce pot ajunge la 150 KW. Aici se pot genera cu noile freze de degroșare Walter M2131 / M2331 volumuri de îndepărtare a materialului de până la 10 l/min. Pentru aluminiu prelucrarea cu viteză ridicată este cea mai bună metodă de fabricaţie. Aici utilizatorii au nevoie de scule performante, care se potrivesc utilajului și care permit procesul cel mai eficient. Pentru Walter, în calitate de producător de scule așchietoare, colaborarea foarte strânsă cu producătorii de mașini-unelte este, prin urmare, decisivă, pentru a putea obţine maximul de randament posibil în aplicaţie.
Walter, în calitate de specialist premium în scule, dispune de un set complet de freze ca M2131/M2331 și MB265 pentru degroșare, MB266 pentru semifinisare și finisare și noul HPC Al 35 pentru „finisarea dintr-o bucată = OneShot” cu adâncimi de prelucrare de până la 5xD, care sunt cel mai bine adecvate pentru acest domeniu esenţial al prelucrării aeronautice și aerospaţiale. Aceste scule sunt optimizate pentru randamentul ridicat al arborilor HSC. Clienţii, care au nevoie de versiuni speciale pentru aplicaţia lor, primesc de la Walter scule la temă, în termen de două până la trei săptămâni prin serviciul Xpress.
Numai în strânsă colaborare cu producătorii de utilaje, inginerii noștri învaţă să cunoască utilajele în mod corect și să acumuleze experienţa necesară, pe de o parte pentru a dezvolta scule corecte și pe de altă parte pentru a cunoaște de ce scule are nevoie clientul pentru aplicaţia sa.
Componentele de titan se folosesc mai ales când este necesară o rigiditate ridicată. Însă așchierea este atunci foarte exigentă, la fel ca în trecut?
Dificultatea: Titanul este mai greu de prelucrat decât aluminiul utilizat în mare parte până acum. Reactivitatea lui chimică ridicată duce în cadrul prelucrării la o adeziune a șpanului la muchia așchietoare. Conductivitatea termică redusă a materialului permite creșterea puternică a temperaturilor la muchia tăietoare. Așchiile generate sunt adesea foarte dure și abrazive.
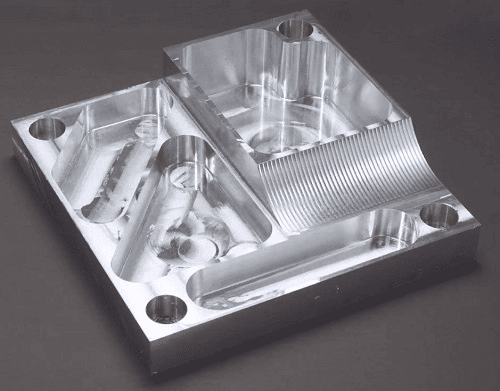
Modulul redus de elasticitate conduce la deviaţii în piesa de prelucrat. Împreună cu o durificare a materialului în zona de margine, aceasta reduce durata de viaţă a sculei chiar la viteze de așchiere scăzute. Odată cu scăderea grosimii peretelui piesele pot deveni foarte instabile, prin urmare un focus important se află pe fiabilitatea procesului. O influenţă mare asupra durabilităţii sculelor este reprezentată de o strategie adecvată și de agentul de răcire. Walter dezvoltă sistemele de scule în mod continuu cu scopul de a scurta duratele de prelucrare. Substraturile de bază din materiale dure, tehnologiile noi de aplicare a stratului acoperitor, sau macro- și micro-geometriile sculelor așchietoare, joacă aici un rol esenţial. Însă și strategia de prelucrare se optimizează mai departe în colaborarea cu specialiștii CAD/CAM.
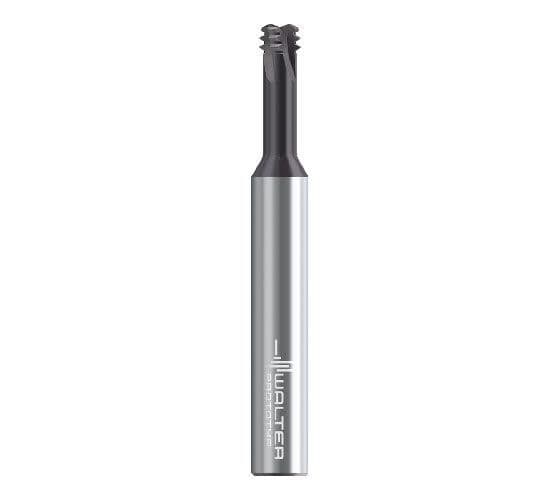
Toate acestea permit astăzi operaţia de frezare performantă (HPC) și o frezare dinamică cu avans ridicat (HDC) la degroșarea și finisarea titanului. Astfel, la frezarea dinamică cu Walter HDC Ti38, cu număr de dinţi posibili de la 6 la 10 și cu noul tip de acoperire, se pot obţine viteze de așchiere de până la 128 m/min. Prin soluţii cu până la zece dinţi, avansul poate fi crescut cu până la 50 procente la un angajament radial redus. În prelucrare, aceste soluţii de scule monobloc din carbură ating o creștere a volumului de șpan îndepărtat cu până la 50 procente faţă de soluţiile convenţionale utilizate până acum.
Mai exact care sunt avantajele frezei cilindro-frontale tip ştiulete BLAXX M3255 la prelucrarea componentelor structurale din titan?
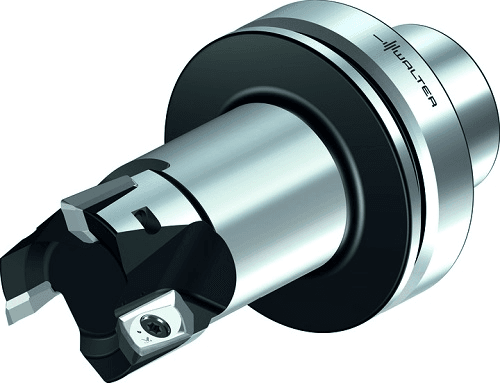
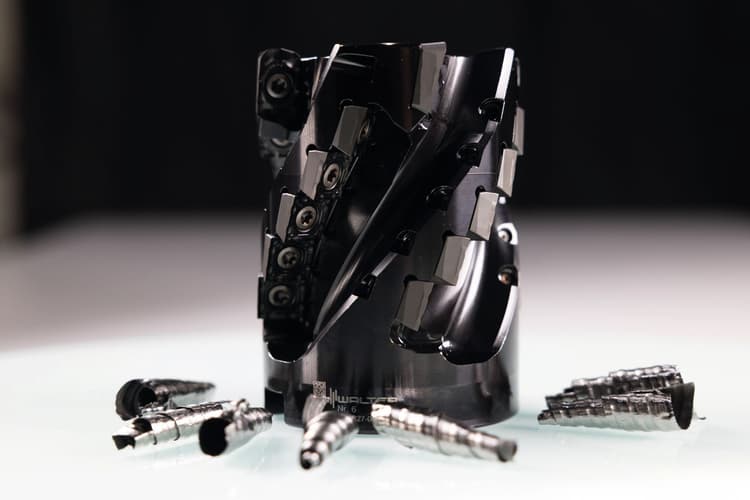
Prin geometria inovativă, de așchiere lină, a plăcuţelor amovibile se ajunge la un comportament pozitiv în prelucrare, la care se adaugă durate scurte ale procesului cu volumuri maxime de îndepărtare a materialului. Controlul asupra căldurii dezvoltate, care este întotdeauna o problemă la aliajele de titan din cauza conductivităţii lor termice, este obţinut prin alimentarea optimizată cu lichid de răcire pe fiecare muchie așchietoare. Și la productivităţi ridicate, canalele de evacuare a șpanului asigură o îndepărtare foarte bună a acestuia. Prin dispunerea tangenţială și axială în corpul frezei, plăcuţele amovibile sunt fixate într-un mod foarte sigur. Acest concept garantează o stabilitate ridicată chiar și pentru diametre mici ale corpurilor. Fiecare plăcuţă amovibilă dispune de patru, respectiv două muchii așchietoare – astfel se poate obţine un maxim al eficienţei de așchiere pentru fiecare plăcuţă. Prin dispunerea tangenţială a plăcuţelor amovibile, sistemul de freze M3255 este adecvat în mod optim și pentru prelucrarea componentelor forjate, la care zona de margine (exteriorul forjat) ridică provocări extreme pentru muchiile așchietoare.
La fel de nouă este și tehnologia de acoperire CVD pentru materialul așchietor al plăcuţelor amovibile, numită WSM45X, care sunt utilizate pentru freza cilindro-frontală tip știulete Walter BLAXX M3255. Stratul de acoperire acţionează ca un scut de protecţie contra căldurii. Acesta permite viteze ridicate de așchiere de până la 65 m/min și durate de viaţă a sculelor mai îndelungate, de până la 130 minute. Astfel, la un aliaj tipic de titan pentru componente structurale cu canale din plin și o viteză de așchiere de 45 m/min precum și un avans de 0,12 mm, durabilitatea se poate dubla. O altă opţiune este, la o durată de viaţă constantă de circa 60 minute, creșterea vitezei de așchiere la 65 m/min. Se preconizează că numărul avioanelor de pasageri se va dubla, depășind 40.000, până în 2030 (prognostic la sfârşitul anului 2019). Avioanele de cursă lungă ale secolului 21 au o greutate la decolare de până la 500 tone. Pentru a ridica în mod economic acești coloși în aer, nu este suficientă menţinerea greutăţii materialelor și componentele cât mai jos, ci în viitor este necesar să crească fiabilitatea și calitatea procesului lor de prelucrare. Toate acestea reprezintă o mare provocare pentru furnizorii din domeniul aeronautic și spaţial. De aceea colaborarea cu un partener de încredere din domeniul sculelor așchietoare, care să ţină costurile la sol, este extrem de importantă.