Aceste tehnologii sunt preferate în multe asamblări, în care baza este materialul plastic, datorită faptului că formează ușor un umăr (nit) care poate fixa în siguranță diverse componente realizate dintr-o diversitate mare de materiale — nu doar mase plastice, dar și metalice, țesături, filtre, PCB-uri și senzori.
Niturile se obţin ușor și cu costuri relativ mici, fără a mai fi nevoie de soluţii scumpe precum elemente de asamblare sau adeziv.
Aplicaţii uzuale ale tehnologiei PULSE STAKER:
- Nituire la cald: de tip dom, tubular, cu rizuri sau cu cap îngropat, în combinaţii polimer-polimer, polimer-metal, filtre/membrane-polimer dur, etc.
- Inserare la cald: piuliţe, pini, șuruburi realizate din diverse aliaje metalice.
Tehnologia BRANSON™ PulseStaker este o abordare nouă, modernă a tehnologiei clasice de prelucrare la cald, care permite o diversitate și complexitate mai mare a proiectării pieselor, fiind prietenoasă cu componentele și circuitele electronice.
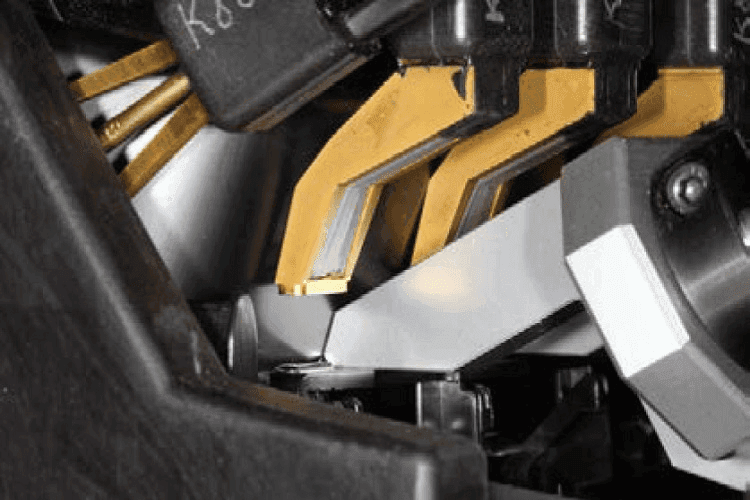
Datorită design-ului inovator al electrodului (figura 1), acesta furnizează căldură localizat, oferă posibilitatea ajustării temperaturii în timpul procesului de formare a nitului. Înglobând elementul de răcire în electrod, putem încălzi sau răci vârful, aplicând ,,impulsuri” de energie, controlând perfect materialul plastic topit. Lucrează mult mai aproape de temperatura de topire a polimerului, reducând stresul din piesă.
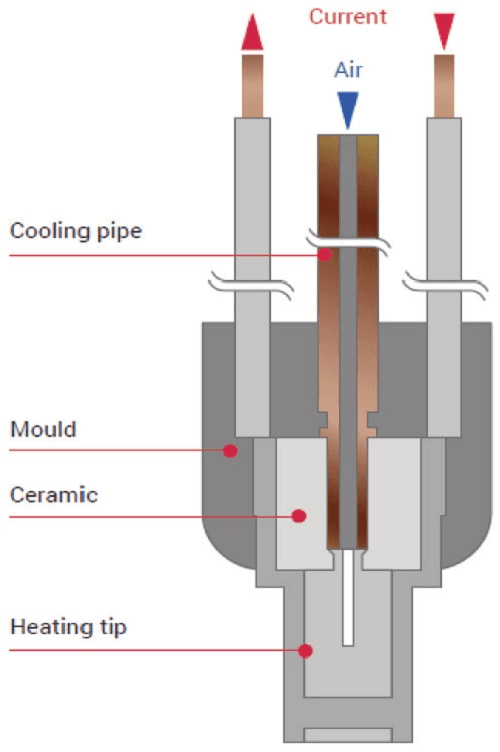
- FIGURA 1. Electrod BRANSON™ PulseStaker
În cadrul ciclului de lucru al PulseStaker, tehnologia poate fi folosită cu Control Deschis (reglaj manual al curenţilor de la HMI-ul echipamentului) sau de tip „Closed-loop” (reglaj automat din controler-ul mașini, cu ajutorul unei termo-cuple montate pe electrod, pentru feed-back), pentru a realiza un minim de 4 pași într-un ciclu complet, doar în câteva secunde.
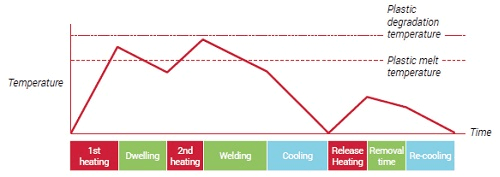
- FIGURA 2. Ciclu BRANSON™ PulseStaker
- Încălzire Principală (1st Heat): Când electrodul atinge materialul plastic, un curent electric este transmis acestuia, generând încălzirea rapidă și cauzând topirea bosajului. În acest timp crește și forţa exercitată de către mașină.
- Menţinere/Sudură (Dwell/Welding): În aceste faze curentul este întrerupt sau pornit pentru intervale scurte de timp, permiţând curgerea materialului plastic. Intervalele cu curent oprit (menţinere, răcire) permit încălzirea uniformă a zonei ţintă, totodată prevenind supraîncălzirea sau arderea materialului plastic.
- Răcire (Cooling): Pentru a răci rapid și a permite recristalizarea, un jet de aer comprimat este direcţionat în interiorul electrodului, spre vârful acestuia.
- Reîncălzire (Reheat): În anumite situaţii materialul plastic rămâne lipit de electrod la încheierea procesului. Pentru a rezolva această problemă, un curent de mică intensitate este trecut prin electrod, generând pentru un timp foarte scurt căldură. Acest scurt pas înmoaie plasticul în zona de contact îndeajuns de mult pentru a putea retrage electrodul în siguranţă, rezultând un aspect vizual superior și un proces mai sigur.
Caracteristicile unice ale tehnologiei BRANSON™ PulseStaker o fac potrivită în mod special pentru aplicaţiile dificile, cu valoare adăugată mare, acolo unde este dificil sau imposibil să utilizăm alte tehnologii. Câteva exemple:
- Piese cu forme 3-D complexe, cu suprafeţe complexe, cu elemente apropiate sau suprapuse
- Piese realizate din polimeri avansaţi, ranforsaţi cu fibre de sticlă sau acoperite cu crom/metalizate
- Piese cu componente fragile sau sensibile la căldură (ţesături, elemente filtrante, ceramică, sticlă)
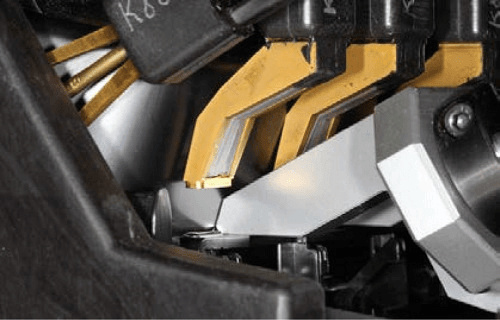
- Piese care încorporează componente electronice delicate, sensibile la căldură sau vibraţii (plăci imprimate - PCB sau senzori).
Electrozii pot fi poziţionaţi mult mai aproape unul de celălalt și în configuraţii mult mai complexe. Și, fiindcă aceștia emit căldură doar în timpul ciclurilor scurte, nu există riscul căldurii radiante nedorite pe alte suprafeţe sensibile (vopsite, lăcuite).
Capacitatea de a varia temperatura electrodului și a polimerului în timpul ciclului de lucru, permite tehnologiei BRANSON™ PulseStaker să genereze rezultate superioare, fără particule și plăcute estetic, pentru o gamă variată de materiale plastice. Un exemplu fiind PA6 cu un conţinut de fibră de sticlă de peste 50%. Dintre materialele plastice testate cu rezultate net superioare tehnologiilor clasice, menţionăm polimeri amorfi PC, ABS sau PMMA, precum și cei cristalini POM, PP, PA6.
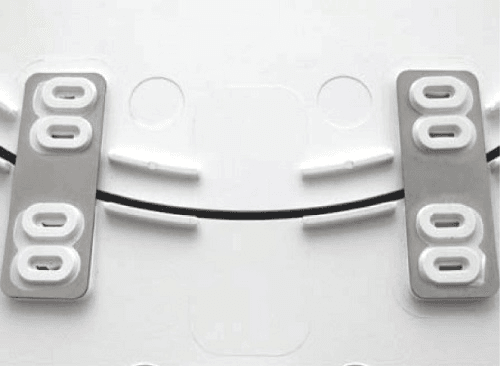
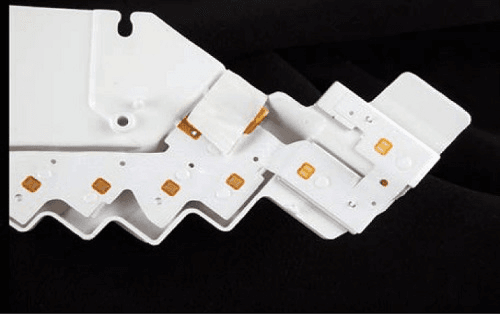
În domeniul medical, avem o serie variată de aplicaţii în asamblarea seringilor sau înglobarea diferiţilor senzori sau plăci electronice în dispozitive medicale.
Automotive, cea mai variată gamă de aplicaţii, de la echipamente mari folosite la asamblarea panourilor de uși, până la echipamente mai mici folosite la nituirea emblemelor pe diverși suporţi.
Electronice, datorită modului de lucru al tehnologiei BRANSON™, aceasta este deosebit de potrivită nituirii plăcilor integrate (PCB) și a senzorilor în carcase de plastic.
În piaţa electrocasnicelor, avem o multitudine de aplicaţii, printre care fixarea diverselor butoane și asamblarea turbinelor compozit (metal + plastic) din componenţa aspiratoarelor.
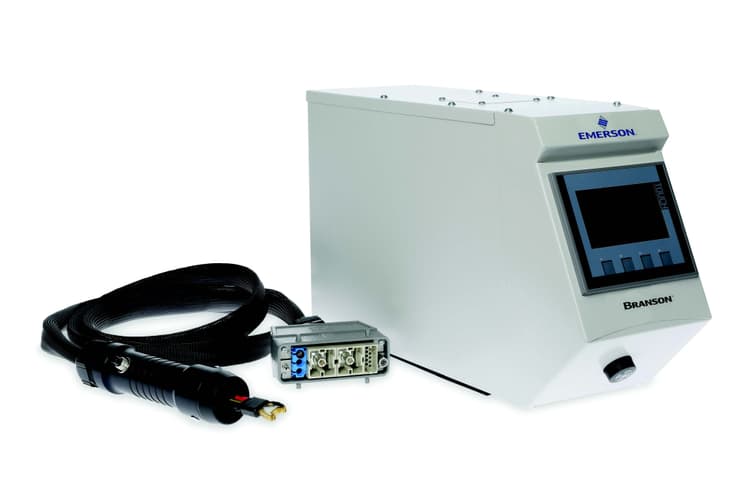
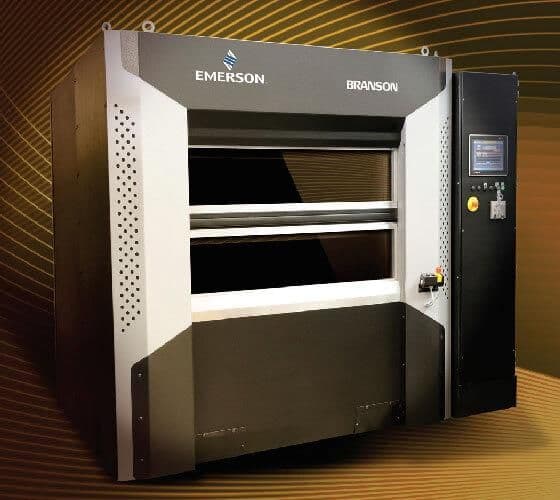
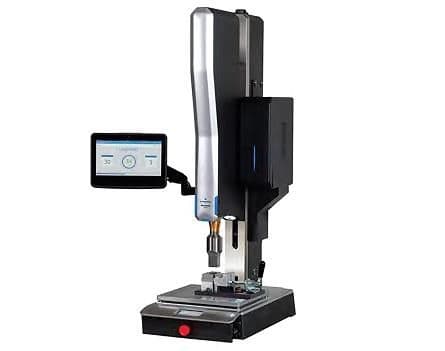
Echipamentele standard Branson™ acoperă o gamă largă de aplicaţii, mai mulţi electrozi pot fi acţionaţi simultan, ceea ce face ca numărul, dimensiunea și inserarea lor în planul de lucru, să fie practic nelimitat. Portofoliul standard BRANSON™ GPX PulseStaker variază în funcţie de aspecte precum numărul de zone, forţa de presare necesară și dimensiunea sculei, și este compus din echipamente standard dintre care enumerăm: GPX Handunit - unitate mobilă de mici dimensiuni - portabilă, GPX 100 – unitate de desktop, GPX 150 și GPX 200 – echipamente de dimensiuni mari, care pot fi configurate și cu scule interschimbabile, de tip casetă.
Totodată clienţii beneficiază de răspuns rapid la solicitările tehnice și intervenţiile de service, acoperite de personalul Branson™ în Romania, cu sprijinul reţelei interne de experţi la nivel global.