
Într-o industrie în care diferența reală se măsoară în „cost pe gaură” și „cost pe piesă”, DIAGER propune o abordare consecventă: micro-inginerie (material, geometrie, proces) susținută de producție și validată prin testare. Grupul reunește două entități complementare: DIAGER – orientat spre scule profesionale de găurire, în special pentru beton și materiale de construcții – și DIAGER INDUSTRIE – proiectant și fabricant francez de scule așchietoare din carbură pentru prelucrări industriale (găurire, frezare, alezare), cu accent pe optimizarea aplicației, nu doar pe vânzarea „din catalog”.
DIAGER își ancorează identitatea în producția din Poligny (Jura) și într-o tradiție îndelungată în dezvoltarea burghielor pentru beton. Poligny (Jura) este nucleul industrial al Diager: aici se concentrează producția și know-how-ul care susțin mențiunea Made in France. Ancorarea în Jura susține o cultură a preciziei și a durabilității, iar fabricarea locală permite control riguros al calității și trasabilitate pe întreg lanțul – de la materii prime și procese, până la produsul livrat către utilizatorul profesionist.
La găurirea rotopercutantă, performanța nu este doar viteză: este viteză cu deviație minimă, vibrații controlate și uzură predictibilă, în beton dens, agregate dure și, frecvent, în apropierea armăturii. Din punct de vedere tehnic, rezultatul depinde de triada cap–corp–evacuare: calitatea și geometria plăcuței din carbură (rezistență la șoc și temperatură), stabilitatea capului la intrare și pe traseu (tendință redusă de „mușcare”/agățare) – evită blocarea în timpul operațiunii de găurire, plus canelurile care asigură evacuarea materialului dislocat și mențin zona de tăiere într-un regim termic controlabil. Contează și detalii aparent „invizibile”: corectitudinea brazei, concentricitatea, calibrarea diametrului efectiv și modul în care scula se comportă la schimbări bruște de densitate.
Tendința către capete din carbură metalică cu mai multe tăișuri și geometrii care stabilizează găurirea are o explicație simplă: în șantier contează controlul. Un vârf bine centrat reduce „plimbarea” la intrare, iar distribuția tăișurilor limitează deviația și ovalizarea, mai ales când operatorul lucrează rapid, în tavan sau pe muchii. Pasul și forma canelurilor influențează direct evacuarea prafului, deci timpul pe gaură, în special la diametre mari sau găuri adânci; evacuarea bună scade temperatura în zona de tăiere și crește durata de viață. În practică, aceste detalii se traduc în găuri mai curate, ancorări mai sigure și mai puține întreruperi pentru „deblocări”, re-aliniere sau schimbări premature de sculă.
În paralel, DIAGER își extinde coerent competența către metal, cu game dedicate HSS și variante aliate, utile pentru mentenanță și lucrări mixte. Aici, parametrii critici devin unghiul de vârf și geometria canalelor (evacuarea așchiei), compatibilitatea cu lubrifierea și rezistența termică în materiale cu conductivitate redusă (de exemplu inox). Ideea rămâne aceeași: scula potrivită reduce încălzirea, scade bavura și stabilizează diametrul, deci reduce re-lucrările și timpii morți. În plus, alegerea corectă a regimului (turație/avans) și a modului de răcire transformă un burghiu „bun” într-unul realmente productiv, fără risc de întărire locală a materialului sau uzură accelerată pe muchie.
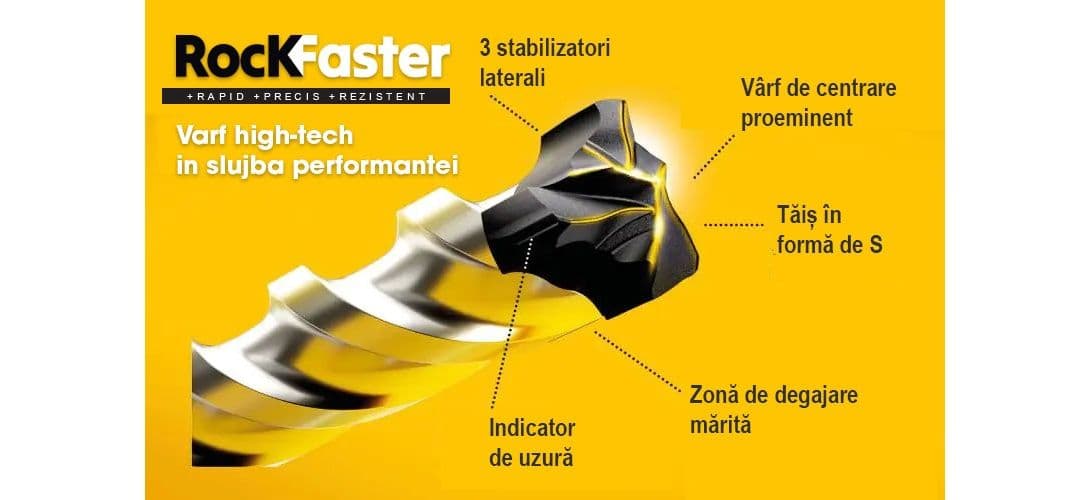
Burghiul Diager RockFaster este conceput pentru perforare rapidă și stabilă în beton și beton armat, într-un regim de utilizare profesional, unde apar frecvent agregate dure și armături. Elementul central este capul masiv monobloc din carbură 100%, optimizat pentru rezistență la uzură și pentru menținerea geometriei de tăiere în timp; în funcție de diametru, RockFaster folosește 3 muchii tăietoare la Ø5–7 mm și 6 muchii tăietoare la Ø8–20 mm, astfel încât să combine viteza cu controlul găurii și disiparea eficientă a energiei la impact. Geometria cu tăișuri în formă de „S” este gândită pentru traversarea zonelor dificile (inclusiv contactul cu fier-beton) cu risc redus de agățare, iar ansamblul urmărește un echilibru între productivitate, precizie și durabilitate în șantier, pe scule compatibile SDS-plus.
DIAGER Industrie operează însă în „altă fizică”: așchiere continuă, control termic, stabilitate și repetabilitate dimensională. Aici, scula se evaluează prin timp de ciclu, calitate de suprafață și consistența loturilor.
Abordarea industrială implică o relație directă între geometrie, material, acoperire (coating) și parametrii de lucru (turație, avans, adâncimi). De aceea, logica DIAGER Industrie este orientată către „process engineering”: se pornește de la piesă (material, prinderi, rigiditate, toleranțe), se definește strategia (degroșare/finisare, lubrifiere, evacuare așchii), apoi se proiectează scula astfel încât să minimizeze vibrațiile și să stabilizeze zona termică. În aceste condiții, „custom” nu înseamnă exotism, ci eficiență: o geometrie corectă reduce forțele de tăiere, scade încărcarea pe muchie, prelungește viața sculei și ridică productivitatea fără a sacrifica precizia; iar serviciile de recondiționare/reascuțire devin parte din controlul costului/piesă.
Criteriu practic de selecție: în beton - urmărește stabilitatea la intrare, evacuarea și rezistența la șoc; în metal - urmărește materialul (oțel/inox/fontă), regimul (viteză/avans) și disiparea termică; în industrie - pornește de la piesă și proces, apoi „desenează” scula.
Privite împreună, DIAGER și DIAGER Industrie livrează aceeași idee, în două medii diferite: pe șantier, geometria și evacuarea guvernează robustețea și viteza; în atelier, geometria așchietoare și controlul procesului guvernează productivitatea și precizia, cu rezultate cuantificabile în timp, consum și repetabilitate.
Detalii despre programul DIAGER accesați link-ul:
https://www.youtube.com/watch?v=5d5a2J_Cgvc













