În domeniul prelucrărilor prin așchiere cerințele sunt din ce în ce mai ridicate în ceea ce privește calitatea pieselor și timpii de livrare. Aceste două condiții la o primă vedere par opuse. În prelucrările clasice câștigul de timp provine din vitezele de avans ridicate împreună cu timpii auxiliari de pregătire a fabricație - așa zis-ul timp de „set-up”.
În cazul pieselor prismatice în care semifabricatul, uzual, este un paralelipiped timpul de set-up este relativ scăzut. Dificultatea apare în momentul în care semifabricatul este un solid cu forme complexe. În acest moment apar probleme de prindere și de aliniere a acestuia pe masa mașinii, activitatea mare consumatoare de timp și generatoare de erori.
Utilizarea unui regim de așchiere agresiv cu viteze de avans ridicate ajută la obţinerea unui timp scăzut de prelucrare, dar, dacă nu este calculat co-rect va influenţa în mod negativ calitatea prelucrării, va crește uzura sculei și a mașinii CNC. În practica industrială programatorii CNC utilizează în ge-neral regimuri de așchiere recomandate de către producătorii de scule pentru o anumită sculă, un anumit material și specific unei faze de prelucrare (degroșare/finisare) și ajustate în general de către operator pe mașina-unealtă. Acest lucru poate fi considerat corect pentru nivelul de prelucrare al anilor 2000-2015, perioadă în care tehnologiile specifice domeniilor de CAM, CNC, Scule, Dispozitive, Mașini se dezvoltau independent.
În contextul industrial actual o astfel de prac-tică poate fi considerată eronată, deja inacceptabilă în companiile industriale de top. Practic cerinţele actuale sunt de a avea o intervenţie minimă a operatorilor umani în parametrii de proces de fabricaţie.
Pentru creșterea productivităţii în sensul diminuării timpilor de fabricaţie fiecare component din proces trebuie optimizat.
O componentă foarte importantă în procesul de prelucrare, care influenţează în mod direct atât timpii de fabricaţie cât și calitatea prelucrării, o reprezintă dispozitivul/dispozitivele de prindere utilizate. Acestea trebuie să asigure atât o aliniere corectă a semifabricatului/reperului cât și o rigiditate ridicată a sistemului de prelucrare.
În acest context sistemele de prindere modulare de la FCS răspund noilor cerinţe industriale în ceea ce privește SDV-urile.
FCS - Integrated System Production este o companie înfiinţată în 2003 care are ca obiectiv evoluţia tehnologică prin inovare a sistemelor de producţie în sensul optimizării proceselor de fabricaţie în conformitate cu principiile industrie 4.0.
Dispozitivele de prindere modulare dezvoltate de FCS sunt clasificate în două mari categorii: Sisteme de menghine și Sisteme de prindere modulare.
Sistemele de menghine la rândul lor sunt împărţite în 3 subcategorii: Menghine (cu auto centrare duble sau simple figura 1), menghine modulare (figura 2) și sisteme de prindere pentru aplicaţii speciale (figura 3). Aceste sisteme asigură o flexibilitate ridicată cu strângeri controlate (cu ajutorul unei chei dinamometrice) în două etape pentru o prindere sigură a piesei fără a deforma sau amprenta reperul. O primă strângere până la 40NM este realizată pe bacuri și o strângere până la 15 NM pe bucșe.
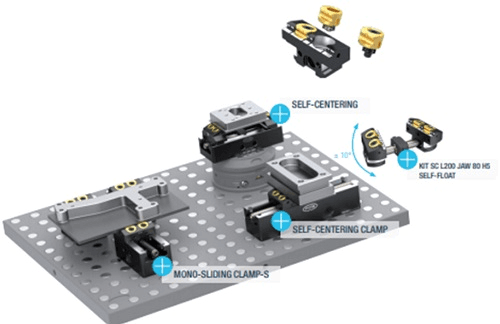
- FIGURA 1. Sisteme standard de menghine FCS.
Sistemele de prindere modulare manuale sau automate asigură un înalt nivel de prindere pentru repere cu suprafeţe complexe (figurile 4÷6). Principalul avantaj al acestora constă în faptul că în faza de proiectare sunt prevăzute și punctele de prindere ale reperelor pentru etapa de fabricaţie.
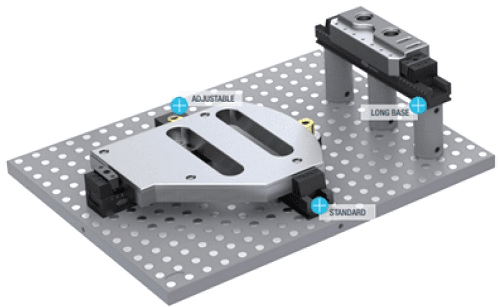
- FIGURA 2. Sisteme modulare de menghine FCS.
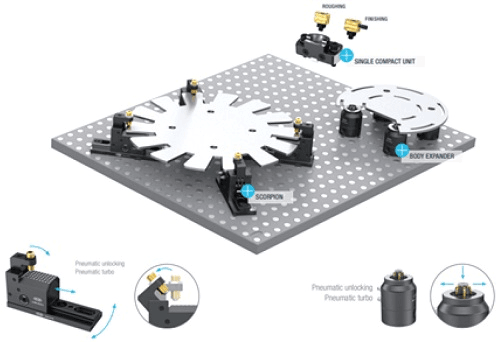
- FIGURA 3. Sisteme modulare de prindere pentru aplicații speciale FCS.
Practic se transferă partea de SDV de la operatorul CNC către inginerul CAD-CAM. Astfel operatorul nu trebuie decât să execute prinderea în punctele de prindere specificate, nemaifiind necesare alinieri și setări de origini complicate.
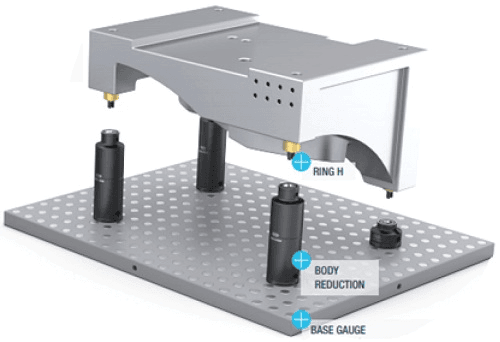
- FIGURA 4. Sisteme de prindere modulare orizontale
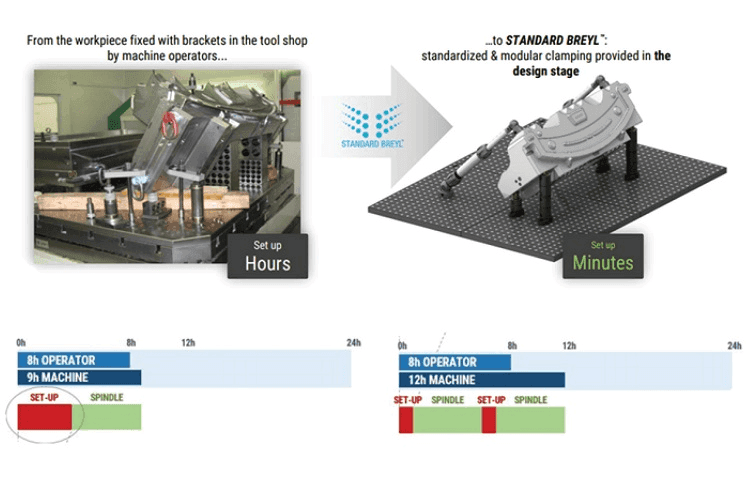
În practică acest lucru se traduce printr-o reducere a timpilor de set-up până la 75% pentru piese complexe. În figura 7 este prezentat un exemplu de realizare a prinderii unei piese complexe utilizând sistemele FCS versus sisteme clasice pe 24 h. Grafic se poate observa că pentru același interval orar de lucru al operatorului timpul de set-up este diminuat, iar timpul de prelucrare efectiv pe mașină crește semnificativ.
În abordarea FCS totul începe în faza de CAD/CAM. Inginerul proiectant sau programator decide modul de prindere utilizând software specializat și librăriile de model CAD ale tuturor componentelor puse la dispoziţie de FCS.
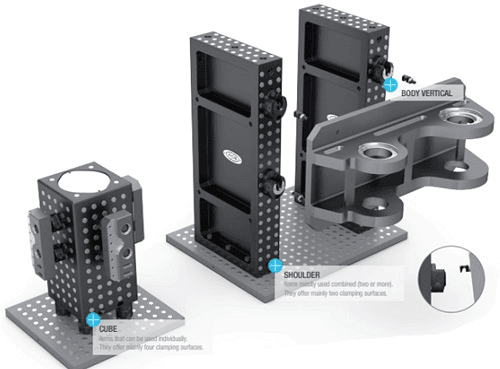
- FIGURA 5. Sisteme de prindere modulare verticale.
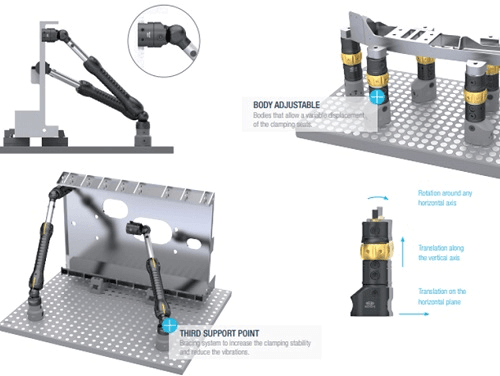
- FIGURA 6. Sisteme de prindere modulare reglabile.
Utilizând software de CAM se generează toate operaţiile și fazele de prelucrare, precum și documentaţia aferentă care se transmite operatorului. Practic tot set-up-ul se realizează în faza virtuală, operatorul trebuind doar să execute asamblarea acestuia în mod real conform specificaţiilor.
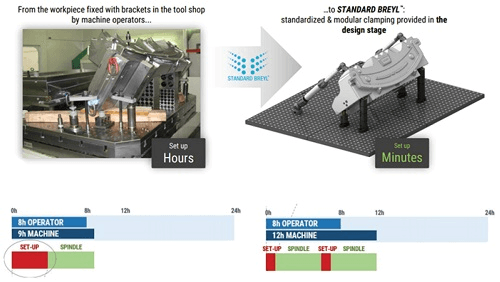
- FIGURA 7. Optimizarea prinderilor.
Originea și alinierea piesei reale rezultă din asamblarea corectă a sistemului de prindere piesă/semifabricat conform documentaţiei date de inginerul programator.
În concluzie, printre avantajele oferite de utilizarea sistemelor de prindere de la FCS putem enumera:
- Proiectarea 3D – a sistemului dispozitiv modular-semifabricat - oferă control și poziţionare precisă pe mașină, eliminând timpii de reglare
- Flexibilitate și repetabilitate – diferite combinaţii de componente pentru realizarea prinderilor complexe - poate fi folosit și pe mașini EDM
- Prelucrare suprafeţe din 5 direcţii – zona de lucru maximizată pentru fiecare prindere
- Adaptabilitate – controlul deformaţiilor piesei după operaţii de degroșare sau tratamente termice (sistem patentat FCS)
- Origine piesă constantă – în cazul scoa-terii și repunerii piesei pe mașină originea se păstrează
- Estimare precisă a timpului de set-up
- Utilizarea eficientă a mașinii CNC – prin reducerea timpilor în care mașina nu lucrează
Maximizarea automatizării - posibilitatea creării de noi prinderi în timp ce mașina lucrează (practic set-up-ul este creat virtual în sistemele CAD-CAM și doar implementat pe mașină).