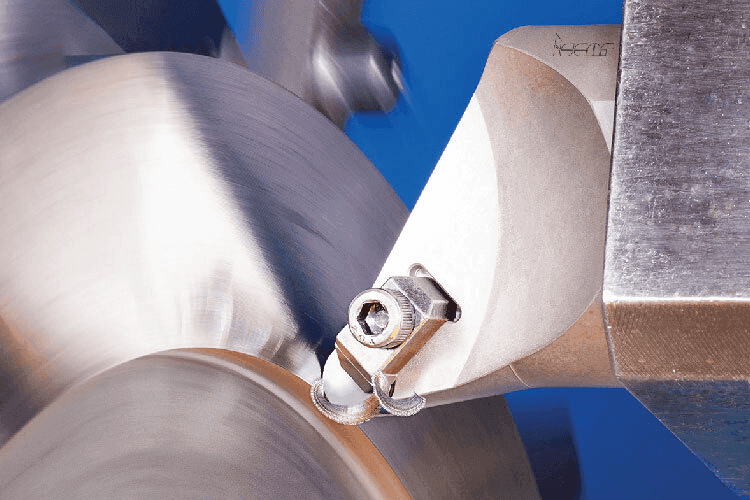
Super-aliajele, cu structura foarte complexă, au devenit materiale de bază luate în considerare în proiectare. Ele sunt caracterizate de rezistența extrem de înaltă la temperaturi ridicate, de aceea sunt și menționate de cele mai multe ori ca super-aliaje termorezistente (HTSA sau HRSA).
Povestea acestor super-aliaje a început odată cu dezvoltarea motoarelor cu turbine pe gaz, care au avut nevoie de materiale fiabile în game de temperaturi extrem de ridicate. Rezultatul intenselor cercetări pe termen lung a fost acela că superaliajele moderne asigură durabilitate excepţională la temperaturi de peste 1000°C.
Ușor de înţeles, cei mai importanţi consumatori actuali sunt producătorii de motoare din industriile aeronautică și marină (foto deschidere). Super-aliajele sunt de asemenea foarte utilizate în industria medicală, spre exemplu în operaţiile de implantare ortopedică. Mai mult, super-aliajele s-au răspândit rapid în industria energetică, în cea de petrol și gaze, ca materiale cruciale în producerea anumitor piese esenţiale.
Rezistenţa deosebită la temperaturi ridicate precum și proprietăţile anticorozive excepţionale le-au făcut practic indispensabile în anumite situaţii. Fără îndoială, există două feţe ale monedei: super-aliajele nu sunt doar scumpe, ci și greu prelucrabile. Forţele specifice unei prelucrări prin așchiere, care reprezintă de fapt rezistenţa materialului la fragmentarea așchiei și definesc încărcarea mecanică a sculei, sunt foarte ridicate în cazul super-aliajelor. De asemenea, o dificultate deosebită o reprezintă căldura degajată, super-aliajele având conductivitate termică extrem de redusă. Astfel, căldura nu se disipează adecvat din zona prelucrată și există aici tendinţa creșterii durităţii, ceea ce face situaţia și mai complicată.
Producătorul are de-a face cu diferite materiale semifabricate: turnate, forjate, sinterizate etc. Modalitatea de realizare a acestora are și ea impact serios asupra prelucrabilităţii. De exemplu, piesele forjate sunt mai abrazive decât cele turnate și în același timp mult mai puţin abrazive comparativ cu cele sinterizate.
Așadar, la prelucrarea unui super-aliaj scula se găsește sub încărcare termică și mecanică substanţială, ceea ce duce la scăderea drastică a durabilităţii. De aceea, la prelucrarea super-aliajelor, viteza de așchiere trebuie conectată direct cu generarea căldurii și valorile ei sunt considerabil mai reduse în comparaţie cu situaţia prelucrării materialelor convenţionale, precum oţel sau fontă. Rezultatul direct al unei viteze scăzute este productivitatea extrem de redusă. Pe scurt, rezolvarea acestor probleme – de prelucrare în sine și de amplificare a productivităţii – reprezintă principala provocare a prelucrătorilor.
În concordanţă cu standardul ISO 513, super-aliajele, împreună cu cele de Titan, sunt incluse în grupa de aplicaţii S. În funcţie de elementul principal de aliere, super-aliajele sunt clasificate astfel: pe bază de Fe, pe bază de Ni și pe bază de Co. Prelucrabilitatea lor scade în exact aceeași ordine, de la cele pe bază de Fe, a căror prelucrabilitate este similară oţelului inoxidabil austenitic, la cele pe bază de Co, cele mai greu prelucrabile din grup.
Amplificarea eficienţei prelucrării super-aliajelor a devenit ţinta principală a departamentelor de cercetare-dezvoltare. Prelucrările au adoptat noi și surprinzătoare strategii și metode inovatoare de realizare a răcirii în prelucrare, cum ar fi:
- HPC – răcire cu presiune ridicată
- MQL – lubrificare cu cantitate redusă de lichid.
Chiar și răcirea amplificată (criogenică) a fost adoptată cu succes. Aceste îmbunătăţiri au dus prelucrările super-aliajelor la un alt nivel și în primul rând au amplificat enorm productivitatea. Ca și în cazul prelucrării aliajelor de titan, elementul cheie pentru mărirea productivităţii în cazul super-aliajelor îl reprezintă scula care reușește să îndepărteze direct stratul de material, mai degrabă decât să producă așchii fragmentate. Materialul din care este realizată o asemenea sculă și geometria care i se proiectează vor determina succesul sau eșecul acesteia.
Astăzi, carburile sinterizate sunt soluţiile cele mai des întâlnite. Dezvoltarea acestora, în care se combină cu succes tenacitatea și duritatea reprezintă un proces delicat, care include realizarea unui substrat adecvat, a unei acoperiri potrivite compoziţional, a metodei optime de realizare a acoperirii.
Nu sunt puţini cei care cred că posibilităţile de dezvoltare în acest domeniu sunt epuizate. Spre uimirea lor însă, producătorii importanţi de scule continuă să creeze noi și eficiente sorturi. În plus, în prelucrarea super-aliajelor, plăcuţele ceramice – care măresc substanţial vitezele de așchiere - sunt deja folosite pe scară largă.
Materialele din care sunt realizate sculele sunt rezultatul activităţii specialiștilor din domeniul metalurgiei, corelate în mod neapărat cu activitatea proiectanţilor, care asigură geometria adecvată. Astfel, pe de o parte, pentru a diminua generarea căldurii excesive și mărirea durabilităţii în zonă, sunt necesare unghiuri de degajare pozitive, unghiuri de așezare suficient de mari, precum și o muchie ascuţită. Pe de altă parte, o asemenea combinaţie slăbește mult construcţia muchiei așchietoare, supuse unei încărcări mecanice considerabile. Așadar, proiectarea corectă a muchiei așchietoare este factor de succes. Astăzi, cu ajutorul calculatorului, se poate modela foarte apropiat de realitate procesul așchietor, formarea așchiei în sine. Procesele de presare sunt și ele modelate foarte bine prin utilizarea metodelor bazate pe elementul finit.
În ceea ce privește frezele monobloc din carbură, realizarea soluţiei cu pas variabil a reprezentat un pas uriaș în direcţia eliminării vibraţiilor. Muchiile așchietoare ale acestor freze sunt realizate prin operaţii de rectificare, iar pentru a elimina total riscul de defecte geometrice sau exfolierea post-acoperire, procesele sunt de o stricteţe maximă, iar procedurile se respectă întocmai.
Producătorii de top în domeniul sculelor așchietoare acordă atenţie deosebită îmbogăţirii portofoliului de produse dedicate prelucrării superaliajelor. Noutăţile lansate pe piaţă de ISCAR sunt exemple în acest sens.
Sortul de carbură IC806, produs acum câţiva ani pentru canelarea frontală a super-aliajelor și a oţelurilor inoxidabile austenitice, a fost adoptată de ISCAR în cadrul liniilor sale de filetare și de găurire adâncă. Această carbură are la bază o pulbere sub-micronică și acoperire PVD TiAlN/AlTiN, cu tratament post-acoperire SUMOTEC, marca ISCAR. IC806 prezintă rezistenţă excelentă la exfoliere și ciobire, este fiabilă și asigură constanţă inegalabilă a durabilităţii.
În domeniul frezelor monobloc de carbură și a capetelor interschimbabile tip MULTI-MASTER, carbura IC902, care combină un substrat ultra fin cu acoperire mono strat PVD TiAlN, asigură rezistenţă la uzură excepţională, prelungind durabilitatea muchiei. Această carbură a demonstrat rezultate foarte bune în producerea componentelor dispozitivului înlocuitor al genunchiului și ale celui care înlocuiește articulaţia șoldului. Acestea sunt realizate din aliaje pe bază de cobalt și crom, extrem de dificil de prelucrat (foto 2).
Prelucrarea unui component al genunchiului implant, cu freza MULTIMASTER cu cap indexabil de formă „butoi’’
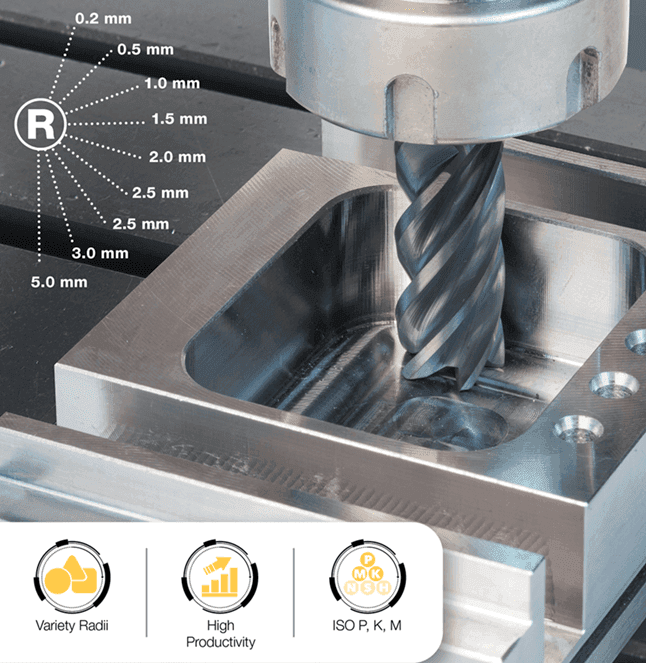
De asemenea, ISCAR a extins semnificativ gama produselor dedicate prelucrării materialelor ISO S prin producerea materialelor ceramice, precum nitrura de siliciu – SiAlON sau whisker. Aceste două noi materiale ceramice au îmbogăţit atât gama plăcuţelor indexabile, cât și pe cea a frezelor monobloc (foto 3).
Freze echipate cu plăcuțe rotunde indexabile ceramice, asigurând viteze amplificate pentru productivitate
superioară.
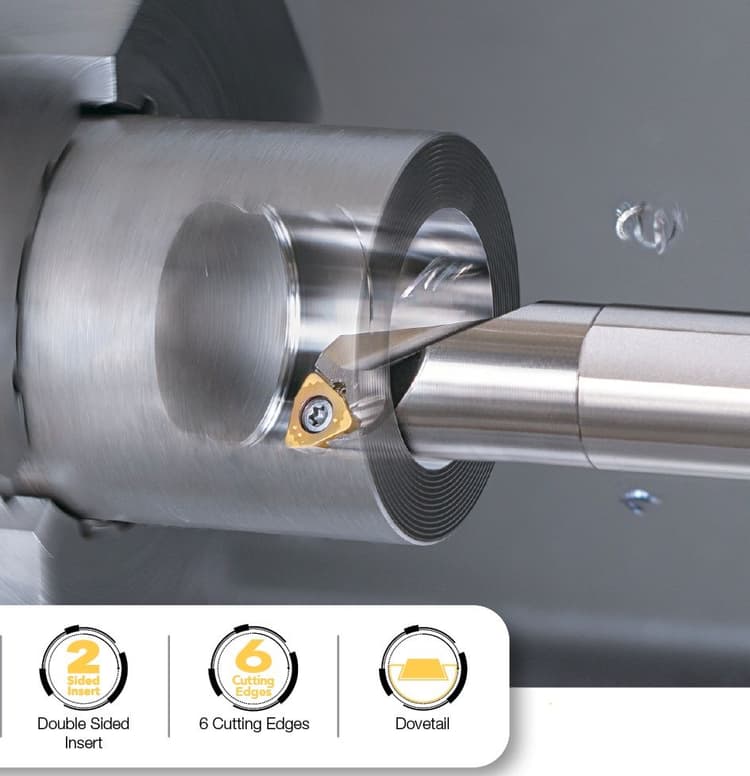
Ultimele, cele mai recente geometrii F3M și F3P aplicate plăcuţelor de strunjire ISO standard sunt dedicate în mod specific prelucrărilor oţelurilor austenitice și a super-aliajelor (foto 4). Geometria lor pozitivă reduce forţele de așchiere și asigură așchiere ușoară, în timp ce deflectoarele controlează foarte bine formarea și fragmentarea așchiilor.
Recentele geometrii ISCAR M3M (stânga) și F3M (dreapta) aplicate plăcuțelor ISO standard, destinate
prelucrării materialelor ISO (S) și ISO-M.
În ceea ce privește plăcuţele dublă-faţă pentru strunjire și frezare, ISCAR a adăugat plăcuţe noi, șanfrenate, dar și combinate (plăcuţe rotunde și șanfrenate), cu muchie ranforsată pentru aplicaţii dure.
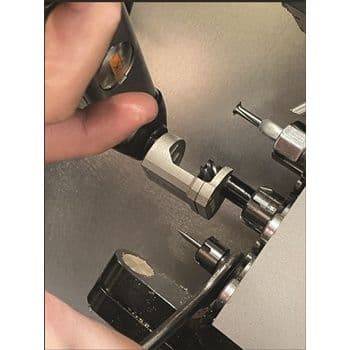
De asemenea, ISCAR a creat recent o gamă bogată de soluţii de aplicare a răcirii cu presiune ridicată, suporţi cu plăcuţe indexabile cu trasee de răcire interioare. Spre exemplu, o soluţie ingenioasă o reprezintă conurile cu prindere termică, cu cozi poligonale, prevăzute cu canale de răcire de-a lungul alezajului central și care au completat în mod fericit familia adaptoarelor.
În concluzie, necesitatea amplificării productivităţii în prelucrarea HTSA reprezintă o provocare continuă pentru producătorii de scule, de aceea, noi dezvoltări de scule eficiente vor apărea și în viitorul apropiat.