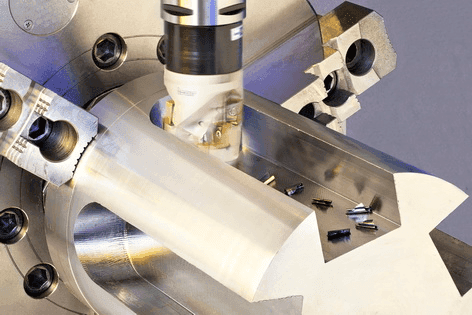
Utilizarea aliajelor de titan în structurile aerospaţiale a crescut permanent începând cu anii 1980, când au fost introduse în proiectele militare, pentru ca ulterior să fie adoptate şi în cele ale aeronavelor comerciale. Aliajele de titan sunt la mare concurenţă cu cele de aluminiu, nichel şi fier, în ambele domenii: al structurilor militare şi al celor comerciale. Aplicaţiile acoperă o gamă variată de piese de structură de la componente masive, cărora li se aplică în funcţionare sarcini mari, structuri forjate pentru aripi şi componente de trenuri de aterizare, până la componente mici, accesorii critice, arcuri sau elemente hidraulice.
Deoarece se folosesc din ce în ce mai multe produse din titan, dar şi metode de prelucrare moderne adecvate, utilizarea titanului se extinde rapid în industria aeronautică.
Complexitatea pieselor de prelucrat şi continua solicitare deosebită pentru realizarea acestor operaţii în condiţii de eficienţă maximă, a dus la dezvoltarea unor noi tehnologii, soluţii, metode de prelucrare, menite să asiste întreprinderile mici şi medii. Scopul este ca şi acestea să fie competitive în acest domeniu dificil.
ISCAR a dezvoltat scule moderne pentru strunjire, frezare şi prelucrarea găurilor, asistate de carburile cele mai performante existente pe piaţă, geometrii inovatoare şi spărgătoare de aşchii unice; aceste soluţii complexe duc la realizarea în condiţii de siguranţă a profilelor complicate, asigurând în acelaşi timp toleranţele strânse impuse.
Caracteristicile speciale care fac din titan un material unic
Selectarea titanului pentru aplicaţii din domeniul aeronautic este rezultatul faptului că proprietăţile sale sunt apropiate de cele ale metalelor, cum ar fi:
- raport favorabil rezistenţă/greutate
- siguranţă
- rezistenţă la coroziune
- proprietăţi mecanice constante în timp
- gradul de deformare la diferenţe de temperatură
Caracteristicile titanului în prelucrare și limitele sale
Aliajul de titan 6Al-4V este cel mai popular material în industria aerospaţială, datorită greutăţii specifice reduse şi a proprietăţilor mecanice deosebite.
Prelucrarea titanului necesită dezvoltarea unor forţe aşchietoare net superioare celor utilizate la prelucrarea oţelurilor. În acelaşi timp, caracteristicile metalurgice ale aliajelor de titan fac prelucrarea lor mult mai dificilă decât cea a oţelurilor cu duritate echivalentă.
Este cunoscut faptul că, în prelucrare, titanul dezvoltă o componentă de duritate. În consecinţă, este necesar un unghi mare de forfecare, pentru obţinerea unei aşchii subţiri care să tangenteze scula pe o suprafaţa cât mai redusă. În plus, forţele mari dezvoltate în aşchiere, combinate cu frecarea generată de alunecarea aşchiei formate, generează o cantitate mare de căldură, concentrată pe o zonă restrânsă a suprafeţei sculei aşchietoare. Caracteristica cea mai importantă a căldurii generate în proces este aceea că, din cauza conductivităţii termice reduse, aceasta nu se disipează uşor în atmosferă. De aceea, o cantitate mare de căldură rămâne localizată undeva la limita dintre muchia aşchietoare şi suprafaţa de degajare. Combinaţia dintre forţele mari generate şi căldura excesivă duce la producerea unei uzuri de tip crater, în imediata apropiere a muchiei aşchietoare, având ca rezultat distrugerea rapidă şi totală a sculei.
Titanul are modulul de elasticitate relativ redus. Altfel spus, este mai elastic decât oţelul, se comportă ca un arc şi are tendinţa să se îndepărteze de scula aşchietoare. De aceea, pentru a fi menţinut în aşchiere, fie utilizăm regimuri aşchietoare intensive, fie reuşim să aducem în sistem forţe suplimentare de împingere, care să contracareze reacţia naturală a materialului. Piesele cu pereţi subţiri au tendinţa să se deformeze sub acţiunea forţelor de presiune generate de sculă, rezultatul fiind apariţia vibraţiilor, deteriorarea sculei şi nerespectarea toleranţelor dimensionale.
Cheia rezolvării problemei va fi deci mărirea rigidităţii întregului sistem şi utilizarea sculelor cu muchii aşchietoare foarte ascuţite şi cu geometrie specifică, adaptată corect prelucrării titanului.
Pentru ca lucrurile să se complice suplimentar, aliajele de titan au tendinţă foarte puternică de a se combina sau de a reacţiona chimic cu componentele existente în scule aşchietoare, în special la temperaturile la care au loc aşchierile. Rezultatul final nefavorabil este acela că fragmente de şpan se sudează pe muchia aşchietoare.
Frezarea trohoidală – soluție modernă pentru îndepărtarea de volume mari de material
O strategie care câştigă din ce în ce mai mult teren în prelucrarea titanului, cu scopul de a produce volume cât mai mari de aşchii în unitatea de timp este frezarea trohoidală. Prelucrarea buzunarelor, fie ele adânci sau nu, atunci când o realizăm în titan, este o sarcină dificilă. La momentul iniţial, o zonă mare a sculei este în contact cu materialul piesei, deci forţele de aşchiere şi căldura degajată au nivel ridicat. Al doilea element important este încărcarea inegală pe dinţii frezei. Aceasta este mare în zona în care freza avansează rapid în material şi scăzută în alte zone. Ultimul punct pe care dorim să îl menţionăm este evacuarea şpanului, mai ales atunci când freza umple aproape toată lăţimea canalului cu aşchii. Volumul rămas liber este redus, evacuarea şpanului se face greoi, astfel încât şansele apariţiei fenomenului de re-tăiere sunt ridicate.
Centrul ISCAR de Cercetare-Dezvoltare a semnalat potenţialul ridicat al frezării trohoidale în ultimii ani şi de aceea a accelerat dezvoltarea liniei frezelor cilindro-frontale monobloc din carbură, precum şi a frezelor tip porumb pentru creşterea productivităţii, atunci când se utilizează plăcuţe amovibile.
Astfel, metoda frezării trohoidale poate fi aplicată utilizând o varietate largă de scule ISCAR.
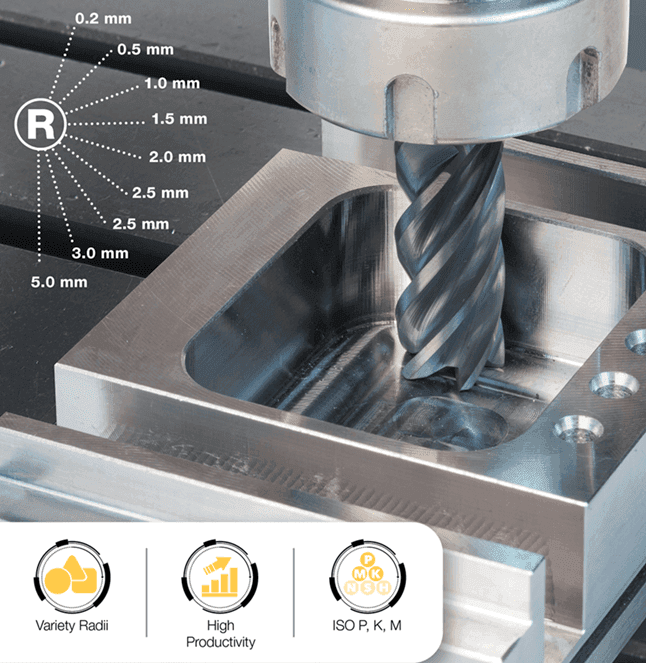
În primul rând, pentru obţinerea unor performanţe ridicate, constante şi sigure, recomandăm utilizarea liniei ISCAR de freze cilindro-frontale CHATTERFREE, în cazul construcţiei monobloc. În mod egal, recomandăm utilizarea soluţiilor HELIDO sau HELIMILL, cu plăcuţe amovibile.
Provocarea pe care o ridică prelucrarea în titan este cu atât mai mare atunci când canalele de realizat sunt relativ adânci în raport cu lăţimea. În acest caz creşte dificultatea evacuării şpanului. Mai mult, atunci când canalele sunt curbate, evacuarea este şi mai greoaie, comparativ cu situaţia în care ele sunt drepte.
Dificultăţile descrise mai sus duc la necesitatea adaptării regimului de aşchiere, în sensul scăderii avansului şi a adâncimii de aşchiere când prelucrăm canale, pentru a preveni apariţia vibraţiilor şi distrugerea prematură a sculelor. Consecinţa imediată este scăderea productivităţii. Chiar şi la avansuri mici, durabilitatea tinde să scadă, atunci când prelucrăm canale.
Frezarea trohoidală – soluție potențială
Trohoidala sau altfel spus, spirala, această metodă de frezare reprezintă o soluţie potenţială a problemei. Ideea de bază este să programăm o succesiune de traiectorii circulare pentru scula de frezare şi să îi imprimăm şi avans în material, odată cu fiecare cerc parcurs.
Avantajul cheie al acestei metode îl reprezintă faptul că numai o zonă redusă din scula aşchietoare este în contact permanent cu materialul de prelucrat. Avansul este în permanenţă constant. În plus, acest tip de frezare permite utilizarea unei freze cu diametru mai mic decât lăţimea canalului de prelucrat lăsând astfel spaţiu liber necesar evacuării şpanului (figurile 1 şi 2).
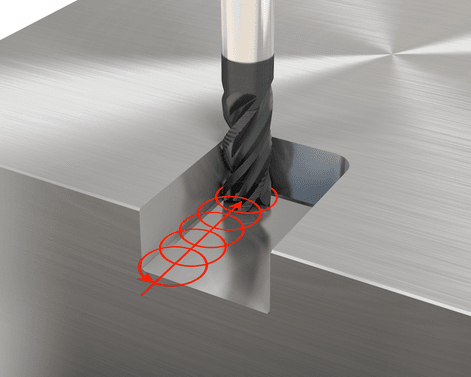
Figura 1
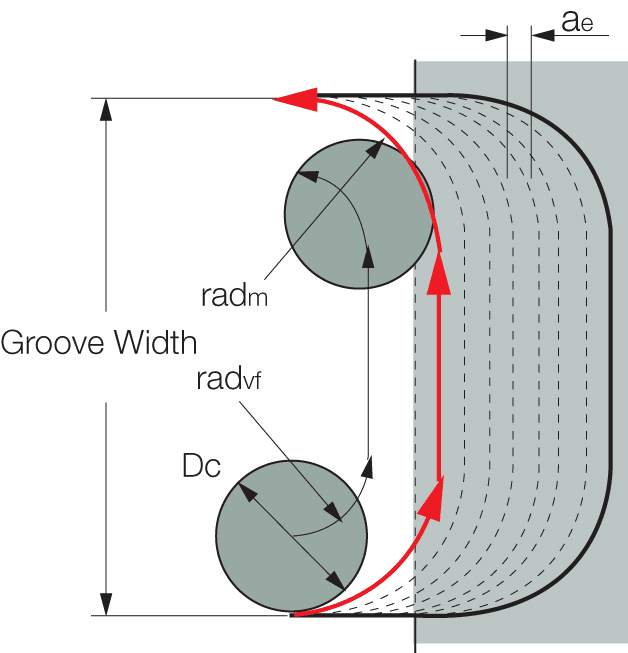
Figura 2
Frezele cilindro-frontale ISCAR CHATTERFREE - antivibratoare, cu pas variabil - nu numai că elimină vibraţiile armonice pe parcursul prelucrării, dar s-au dovedit extrem de eficiente în penetrarea din plin a buzunarelor, reuşind să producă volume mari de aşchii în timp scurt.
Un bonus suplimentar al frezelor CHATERFREE îl reprezintă şi durabilitatea superioară a muchiei, rezultată tot din nivelul redus al vibraţiilor.
Frezele CHATTERFREE pot prelucra fără probleme canale în plin, cu adâncimi de aşchiere de până la 2xD, în configuraţii cu 4 sau 5 dinţi, chiar atunci când avem la dispoziţie maşini de puteri mici, cu sisteme de prindere ISO40 sau BT40, fără a fi cu nimic compromisă productivitatea foarte ridicată.
Calitatea de carbură ISCAR IC900, excepţională, acoperită PVD-TiAlN, conferă proprietăţi mecanice inegalabile, care fac din această freză monobloc alegerea ideală pentru frezarea trohoidală.
Există, de asemenea, soluţii alternative cu plăcuţe amovibile, ca de exemplu liniile ISCAR HELIDO sau HELIMILL, aceleaşi plăcuţe putând fi montate şi pe freze de tip porumb. Atunci când scula multi-dinte se angajează în prelucrarea de tip trohoidal, fiecare muchie aşchietoare în parte penetrează materialul cu un nivel minim de căldură generată şi eforturi asociate. Avantajul utilizării frezelor cu multe plăcuţe, tip porumb, îl reprezintă avansul pe dinte deosebit de ridicat, care se traduce în final în productivitate excepţională.
În ciuda potenţialului său ridicat, frezarea trohoidală aduce provocări serioase. Traiectoria pe care trebuie să o imprimăm sculei este complicată, nu orice soft de programare a comenzii numerice putând-o transpune în practică. În plus, maşina-unealtă trebuie să fie foarte rigidă şi suficient de rapidă, pentru a putea realiza acest tip de prelucrare. De asemenea, scula în sine trebuie să poată aşchia la viteze foarte ridicate şi să şi reziste în contact cu materialele greu prelucrabile.
Agresivitatea operaţiei în sine e dictată de fapt de rigiditatea maşinii-unelte. Ceilalţi factori importanţi sunt mărimea sculei, tipul materialului de prelucrat şi adâncimea de aşchiere.
Ideea care stă la baza acestei metode este utilizarea de viteze şi avansuri foarte ridicate. Grosimea aşchiilor produse la angajarea sculei în material este maximă, pentru ca să descrească progresiv către finele operaţiei (frezare în urcare).
Beneficiile operației – costuri reduse
Unul dintre beneficii este acela că pot fi prelucrate canale mai late decât diametrul sculei utilizate. Aceasta înseamnă în fapt că mai multe tipo-dimensiuni de canale pot fi realizate cu o aceeaşi sculă, într-un mod foarte eficient. Deoarece adâncimea de aşchiere în sens radial este foarte mică, pot fi utilizate capete de frezat cu pas fin, oferind posibilitatea măririi considerabile a avansului şi a vitezei de aşchiere, cu mult peste valorile obişnuite utilizate în frezările clasice de canal.
Frezarea trohoidală – provocări de programare
Soft-urile convenţionale de programare CNC nu pot genera un program care să realizeze în practică frezarea trohoidală. Până nu demult, singura soluţie de realizare a acestei metode era ca programatorul să codifice manual mişcările complexe necesare. În orice caz, programatorul nu putea să verifice efectiv programul fără a îl transpune în practică, pe maşină. Din acest motiv, metoda frezării trohoidale se aplică destul de rar.
Recent, dezvoltatorii de soft-uri CAM au adăugat parametri dedicaţi frezării trohoidale, reuşind astfel să reducă timpul necesar creării programului CNC adecvat acestei operaţii. De asemenea aceste noi dezvoltări permit programatorului să simuleze grafic procesul de aşchiere.
Faptul că această metodă de frezare este mult mai rapidă decât metoda convenţională l-au demonstrat în primul rând testările.Un exemplu edificator privind diferenţa de productivitate dintre frezarea trohoidală şi cea clasică, bazată pe reducerea timpului de ciclu şi în final tradusă în reducerea costurilor îl reprezintă următorul studiu de caz, având în prim-plan frezele ISCAR CHATTERFREE.
Studiu de caz: prelucrarea unei piese din titan – industria aeronautică frezare trohoidală
Metoda amplifică impresionant productivitatea în special în cazul frezărilor de canale. În practica obişnuită, la prelucrarea în plin a unui canal, se utilizează un avans de aproximativ 20% din avansul utilizat la frezarea de umăr. Metoda frezării trohoidale oferă posibilitatea utilizării unui avans de până la 80% din avansul utilizat la frezarea umerilor.
Intenţia a fost de a demonstra cum reuşeşte această metodă să reducă tensiunile şi nivelul căldurii degajate în prelucrare. În ciuda faptului că raportul de testare evidenţiază viteze şi avansuri mult mai mari decât în prelucrările clasice ale canalelor, uzura sculei s-a dezvoltat în mod similar.
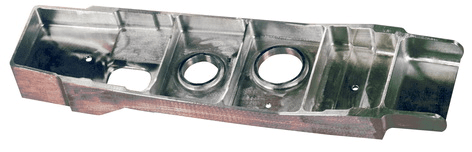
Material: Titanium Ti-6Al-4V(Grade 5), recopt
Frezare trohoidală
Freză cilindro-frontală ISCAR: ECH160B32-6C16
Calitate carbură:IC900
Diametru freză: 16mm
Vc = 115m/min
Fz = 0.12mm/dinte
Ap = 22mm
Ae = 1-1.5mm
Lichid răcire: emulsie
Timp prelucrare piesă: 33 min
Durabilitate: 4 piese
Tipul conului de prindere: BT40
Observaţii: reducere substanţială a încărcării axului maşinii-unelte. Funcţionarea maşinii în prelucrare a fost uşoară, silenţioasă.
Frezare convențională
Freză cilindro-frontală ISCAR:EFS-B4416-34W16-92
Calitatea carburii:IC900
Diametrul sculei:16mm
Vc = 45m/min
Fz = 0.04mm/dinte
Ae = 12 mm
Ap = 12mm
Lichid răcire: emulsie
Durabilitate: 4 piese
Timp de prelucrare 1 piesă: 55min
Tipul conului de prindere: BT40