Deși nu este foarte cunoscut în zona noastră, software-ul SprutCAM se dovedește suficient de competent pentru a ne reține atenția. Soluția Computer- Aided Manufacturing poate genera comenzi numerice pentru diverse prelucrări mecanice: frezare multi-axe, strunjire, electro-eroziune. Însă, pe lângă abilitățile de așchiere CNC, în familia SprutCAM întâlnim și competențe de proiectare a matrițelor de turnare și respectiv de programare a roboților industriali.
Pentru prelucrări mecanice
Ajuns la versiunea 12, software-ul SprutCAM contabilizează peste 10.000 de beneficiari dintr-o mulțime de industrii: aerospațială, automobile, electronică, energetică, materiale plastice, mașini grele, medicină, militară, mobilier, navală, etc, iar componenta software destinată prelucrărilor mecanice se declară pregătită să genereze programe G-Code în 2-5 axe pentru piese oricât de complexe.
- FIGURA 1 - SprutCAM v.12, cu interfața reproiectată
Aflăm astfel despre asistența pe care SprutCAM o poate oferi specialiștilor pentru pregătirea prelucrărilor prin frezare în 2.5, 3, 4, 3+1 și, respectiv, 3+2 axe, precum și pentru prelucrările continue prin frezare în 4 și 5 axe, ceea ce sună bine (fiind comparabil cu orice altă soluție CAM de referință). Cum este de așteptat, software-ul poate folosi modelul geometric al piesei realizat în aproape orice program CAD actual (importându-l în format IGES, STP, STL, 3DM, DXF, Parasolid, PS, VRML; SolidWorks, NX, Alibre Design, Rhinoceros, IronCAD, Space Claim; respectiv ca solid 3D sau ca suprafață NURBS). Mai mult, programul are și propriile facilități de desenare și de proiectare 2D parametrizată, ceea ce înseamnă că pentru prelucrările prin frezare în 2.5 axe, piesele pot fi desenate direct în SprutCAM.
Performanțele soluției sunt subliniate și de capabilitățile de a pregăti comenzile numerice pentru prelucrări mecanice combinate pe mașini automate cu mai multe unități de lucru (frezare + strunjire), precum și pentru prelucrările prin electroeroziune cu electrod filiform în 2 și 4 axe.
- FIGURA - SprutCAM operație de prelucrare rotativă
Simularea prelucrărilor substractive beneficiază inclusiv de modelarea diferitelor tipuri de capete de așchiere (cilindric, sferic, cilindric cu cap sferic, acadea, tronconic, etc) și a diverselor suporturi de prindere a piesei (universal, bac, păpușă, pinolă, batiu, etc). SprutCAM oferă și un bun suport pentru post-procesare, fiind livrat cu biblioteci de post-procesoare (Fanuc, Haas, Heidenhain, Okuma, Sinumerik etc.) , dar și conținând un modul (Invariant Postprocessor) care permite dezvoltarea și modificarea post-procesoarelor.
În încheierea secțiunii menționăm și modulul „NC Tuner”, care – deși nu are complexitatea soluțiilor high-end – poate ajuta la optimizarea programelor NC prin vizualizarea traiectoriei programate a sculelor și prin simularea prelucrării, constituind un instrument foarte util pentru verificarea off-line a codurilor de prelucrare generate, mai ales dacă acestea au fost elaborate prin metoda programării manuale.
Optimizarea prelucrărilor
În SprutCAM, calcularea traseului prin care unealta așchietoare taie în semifabricat ține cont atât de cinematica mașinii prelucrătoare (de geometria traseelor de prelucrare), cât și de localizarea materialului pe standul acesteia. De asemenea, procesul de preparare este facilitat de faptul că, imediat după calcularea traseului de prelucrare, SprutCAM face vizibile coliziunile nedorite și ieșirile dincolo de limitele axei de prelucrare. (Ne amintim că la primele iterații generarea traseelor de prelucrare poate determina adesea coliziuni - atingeri - între scula de prelucrare și semifabricat, între suportul sculei și semifabricat sau chiar între sculă și suportul semifabricatului.)
Notăm și faptul că există o funcție de evitare automată a coliziunilor (din faza de pre-procesare), care ia în calcul chiar axul uneltei de așchiere (și nu punctul de contact al sculei pe semifabricat).
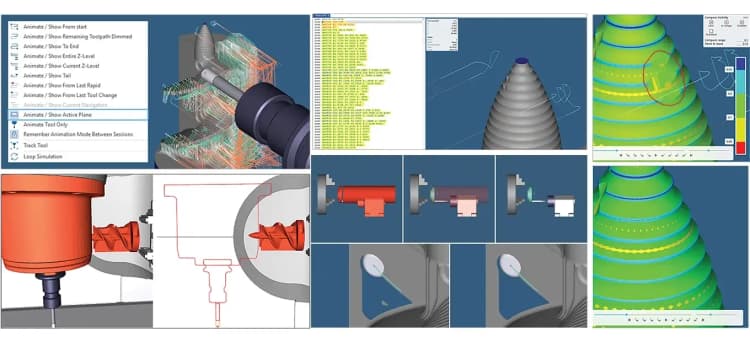
- FIGURA 2 - SprutCAM: diverse abordări de așchiere
Simularea și vizualizarea traseelor de prelucrare (prin faptul că utilizatorul vede în mod dinamic cum se înlătură materialul imediat după calcularea fiecărei operații așchietoare) ajută nu doar la controlarea coliziunilor, ci și la diverse optimizări ale procesului, precum alegerea celei mai bune abordări în așchierea zonelor particulare (fie ele suprafețe, muchii sau colțuri ori cavități), minimizarea numărului de treceri în aer liber ale sculei (funcționarea în gol) sau diminuarea uzurii sculei așchietoare.
Procesul de calculare a traseelor de prelucrare este avantajat de faptul că SprutCAM calculează fiecare operație (fiecare trecere a uneltei de așchiere) ținând cont de formele piesei rezultate după operația anterioară (și nu de formele originare ale semifabricatului).
La importarea de modele 3D din formatele STEP și Parasolid avem o facilitate de admirat: dacă reperul care a trecut prin procesarea SprutCAD este editat ulterior în afara acestuia (în software-ul CAD/ MCAD), la readucerea în procesorul CAM, modelul 3D nu mai necesită o reselectare a entităților de modelare, deoarece el este automat potrivit cu modelul din proiectul anterior.
Noutăţi de valoare în linia SprutCAM
Studiind un pic „biografia” software-ului, aflăm că modulul de programare a roboților industriali seriali a fost introdus în versiunea 8, că operațiile de tip additive manufacturing (cladding) au apărut odată cu versiunea 10 de SprutCAM și că funcționarea pe 64 de biți (însemnând potențial pentru viteză) a fost implementată în versiunea 11 (din martie 2017).
- FIGURA - SprutCAM modele speciale
Însă în ultimii ani au fost aduse și alte facilități valoroase, dintre care spicuim mai departe:
- A fost introdus modul de lucru cu două semifabricate.
- Au fost introduse facilități feature recognition pentru operațiile de găurire/alezare/canelare.
- Au fost introduse operații noi, precum scallop (ornamentarea) și face-milling (frezarea pe mai multe niveluri a suprafețelor plane de capăt).
- Au fost introduse strategii de tip HPC (high performance cutting).
- Versiunea 11 a adăugat noi strategii de prelucrare în 4 și 5 axe continue.
- Strategii de mașinare a suprafețelor simetrice ale pieselor cu axă de rotație (precum elicele propulsoare, turbinele sau capetele de frezare).
- FIGURA 3 - SprutCAM strategii pentru piese cu axă de rotație
Desigur că, în această evoluție, dezvoltatorii SprutCAM-ului au făcut eforturi și pentru tratarea situațiilor de inaccesibilitate naturală a sculei de așchiere (undercut).
Astfel au apărut instrumentele destinate pentru:
- tăierea canelurii circulare;
- teșirea dublă-față a muchiilor drepte sau rotunjite;
- teșirea dublă-față cu inserție de înlocuire;
- prelucrarea „geodezică” a colțurilor/muchiilor/ buzunarelor interioare prin opțiunile morphing și spirală.
De asemenea, frezarea FBM îngăduie de acum folosirea de unelte create de utilizatorul final. (Operația de tip FBM permite prelucrarea într-o singură operație a unor suprafețe situate pe planuri diferite, cu tipuri de caracteristici diferite și chiar cu cicluri de prelucrare diferite, atât timp cât ciclurile folosesc aceeași unealtă.)
Aici notăm și faptul că operațiunea de prelucrare rotativă include acum o axă de rotație „flexibilă", ceea ce extinde substanțial prelucrarea articolelor artistice, cum ar fi elementele de mobilier și decorațiunile de tip sculptură sau basorelief.
La capitolul optimizări CAM menționăm și îmbunătățirea frezării de mare viteză (high-speed machining), unde traiectoria lină și tranziția ușoară sunt realizate pe baza unei zone de îndepărtare a materialului în secțiune constantă. Strategiile de frezare high speed vizează și traseele de penetrare trohoidale, netezirea colțurilor ascuțite, abordarea arcului și retragerea/degajarea. Toate acestea ajută la definirea unor trasee line ale sculei și a unei zone de așchiere consistentă, care, împreună cu mișcările de intrare/ieșire optimizate, facilitează folosirea frezei de mare viteză. Ele ajută totodată și la reducerea solicitărilor dinamice ce apar în mașină pe durata procesului de prelucrare de mare viteză.
Conceptul HSM (high-speed machining) a apărut în anii 1930, odată cu cercetările care au dovedit că temperatura din zona de așchiere a metalului crește odată cu viteza de tăiere doar până la o anumită valoare (~10-15 m/s), după care începe să scadă. Observația avea să deschidă calea multor dezvoltări ulterioare în industriile în care problema încălzirii locale a materialului este una critică (prin deformările plastice implicate, dar și prin uzura muchiilor așchietoare).
Considerând diametrele uzuale ale sculelor de așchiere, s-a acceptat turația (frezei sau a axului de strung) ca parametru dihotomic, iar convenția se prezintă astfel:
- mașinarea la viteze scăzute corespunde turațiilor sub 2.300 rpm;
- mașinarea la viteze medii are loc între 2.300 și 7.500 rpm;
- mașinarea la viteze înalte presupune turații de peste 8.000 rpm.
- FIGURA 4 - diagrama temperaturi așchiere
De fapt, analizând îmbunătățirile de mașinare aduse în ultimele ediții de SprutCAM, ne uimește nu doar prezența diverselor tactici și strategii privind abordarea geometriilor dificile, ci și posibilitățile de reglare parametrică și de combinare a acestora. Notăm aici câteva strategii de abordare a suprafețelor complexe (precum suprafețele curbe 3D) privind traseele de așchiere succesive: paralel cu un plan vertical; paralel cu un plan orizontal (ales convenabil); paralel cu un plan 3D oarecare; paralel cu o curbă (aleasă convenabil); convergente la o curbă/muchie; adaptat morfic între două curbe/ muchii; etc. (figura 2). Plus mulțimea de variante în care axul de rotație al uneltei se consideră înclinat în diverse unghiuri (inclusiv cu înclinare dinamică), favorabile diferitelor criterii/cerințe. De asemenea, în privința calității (netezimii/rugozității) suprafețelor obținute după prelucrarea prin așchiere, SprutCAM ne înarmează cu o mulțime de strategii și de opțiuni.
De la versiunea 12
Dacă versiunea 11 a adus multe optimizări (și chiar reformări) în strategiile de mașinare, versiunea 12 (lansată în februarie 2019) a venit cu o interfață grafică cu utilizatorul complet reproiectată, mult mai intuitivă și mai eficientă, dar și cu un editor 2D complet nou (incluzând acum și modelare parametrică, bazată pe synchronous technology). Tot aici contabilizăm și noua abilitate de a citi/afișa modele 3D cu PMI (Product and manufacturing information, adică ceea ce am tot promovat în T&T sub acronimul MBD).
Însă SprutCAM 12 a beneficiat și de câteva noutăți privind operațiile de mașinare, precum Adaptive SC, destinată mașinării la viteze înalte. Această strategie HSM/HSC, mult optimizată în privința timpului de calcul, este disponibilă în anumite operații de așchiere sau electro-eroziune (Roughing Waterline, Flat land, Pocketing, 2.5d pocketing, EDM). Adaptive SC vine și cu un set cuprinzător de parametri, printre care găsim și câțiva esențiali pentru optimizarea traseului de mașinare: rugozitatea, tranziția, racordarea și netezirea colțurilor. De asemenea, tehnica Roll-in asigură o durată de viață mai mare a sculei așchietoare.
Ediția 12 aduce și opțiunea de convertire a unor prelucrări definite în 3 axe în prelucrări în 5 axe, conversie asumată cu evitarea coliziunilor și cu minimizarea lungimii traseului sculei.
Notăm și apariția de opțiuni noi privind gabaritul suportului sculei de așchiere, angajabile în calcularea traseului de mașinare, ceea ce va fi o premisă în plus pentru evitarea coliziunilor. Și apropo de coliziuni, verificarea de interferență (unealtă, semifabricat, suport, mașină) se poate extinde acum și pentru deplasările în gol ale sculei.
În ultima versiune a software-ului găsim și G-code based milling operation, cu ajutorul căreia putem încărca fișiere G-code externe, pentru simulare în SprutCAM și/sau pentru editare directă a codului cu comenzi numerice, ambele procese fiind utile pentru depanarea/optimizarea de programe NC sau pentru conversia de la un controler la altul (pentru mașini CNC având scheme cinematice identice). Desigur, noutățile și facilitățile ultimelor ediții de SprutCAM sunt mai numeroase, însă probabil că cele prinse aici pot ajuta cititorul interesat să își facă o primă idee.
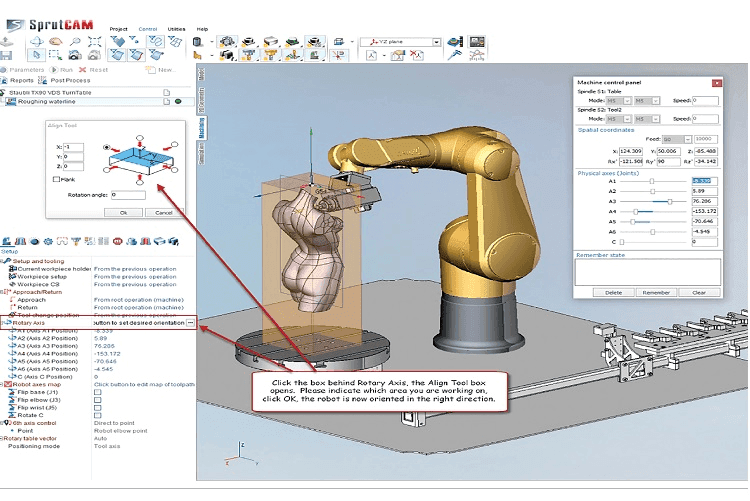
- FIGURA 5 - programare roboți industriali